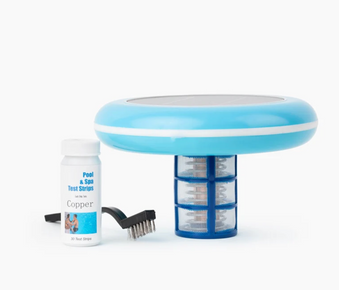
Die Wartung der Kupferanode Ihres Solar-Pool-Ionisators ist nicht nur eine weitere Aufgabe bei der Poolpflege, sondern ein entscheidender Vorgang, der sich direkt auf die Desinfektionswirksamkeit, die Energieeffizienz, die Langlebigkeit der Ausrüstung und die gesamte Wasserqualität Ihres Pools auswirkt. Im Gegensatz zu herkömmlichen Chlorsystemen, bei denen die chemischen Werte leicht angepasst werden können, basieren Ionisationssysteme auf präzisen elektrochemischen Prozessen, die stark vom Zustand der Anode beeinflusst werden. Dieser umfassende Leitfaden beleuchtet jeden Aspekt der Kupferanodenwartung und bietet wissenschaftlich fundierte Empfehlungen, Schritt-für-Schritt-Verfahren und fortgeschrittene Optimierungsstrategien.
Die Kupferanode in Ihrem Solar-Ionisator dient als primäre Quelle für desinfizierende Ionen durch kontrollierte elektrochemische Erosion. Während dieses wesentliche Bauteil funktioniert, reichern sich natürlich mineralische Ablagerungen an, es entstehen Oberflächenunregelmäßigkeiten und es kommt zu physikalischen Veränderungen, die seine Leistung beeinträchtigen. Das Verständnis der Wissenschaft hinter diesen Veränderungen und die Implementierung geeigneter Wartungsprotokolle kann die Lebensdauer der Anode um 300-400 % verlängern, den Chemikalienbedarf Ihres Pools um 40-60 % senken und häufige Probleme wie ineffektive Desinfektion, trübes Wasser oder Fleckenbildung verhindern.
Inhaltsverzeichnis
- Die elektrochemische Wissenschaft hinter der Anoden Degradation
- Optimale Reinigungsfrequenz: Faktoren, die Ihren Zeitplan bestimmen
- Umfassendes Anodeninspektions- und Bewertunungsprotokoll
- Schritt-für-Schritt-Reinigungsmethoden: Von einfach bis professionell
- Wann reinigen, wann ersetzen: Kritische Entscheidungsfaktoren
- Fortschrittliche Präventionsstrategien zur Verlängerung der Reinigungsintervalle
- Fehlerbehebung bei häufigen Anodenproblemen und Leistungsproblemen
1. Die elektrochemische Wissenschaft hinter der Anoden-Degradation
Das Verständnis der grundlegenden elektrochemischen Prozesse, die an Ihrer Kupferanode ablaufen, bildet die Grundlage für eine effektive Wartung. Solar-Pool-Ionisatoren arbeiten nach dem Prinzip der Elektrolyse, bei der Photovoltaikzellen Sonnenlicht in Gleichstrom (typischerweise 12-48 Volt bei 0,5-3,0 Ampere) umwandeln, der zwischen Kupfer- (und oft Silber-) Elektroden fließt, die im Poolwasser suspendiert sind. Dieser elektrische Kreislauf erzeugt eine elektrochemische Zelle, in der Ihr Poolwasser als Elektrolyt dient, die kontrollierte Freisetzung von desinfizierenden Ionen ermöglicht und gleichzeitig Prozesse einleitet, die die Anode im Laufe der Zeit zersetzen.
Die Effizienz dieses Systems hängt davon ab, optimale Bedingungen an den Elektrodengrenzflächen aufrechtzuerhalten. Wenn es zu Ablagerungen, Passivierung oder ungleichmäßiger Erosion kommt, werden die sorgfältig ausbalancierten elektrochemischen Reaktionen gestört, was zu einer verminderten Desinfektionsmittelproduktion, erhöhtem Energieverbrauch und einer beschleunigten Gerätedegradation führt. Durch das Verständnis dieser zugrunde liegenden Prinzipien können Sie Wartungsstrategien implementieren, die die Ursachen angehen, anstatt nur die Symptome zu behandeln.
Die primäre Anodenreaktion: Kontrollierte Desinfektionsmittelproduktion
Kupferatome an der Anodenoberfläche werden gemäß der Halbzellenreaktion oxidiert: Cu(s) → Cu²⁺(aq) + 2e⁻. Dieser elektrochemische Prozess erfolgt bei einem Standardelektrodenpotential von +0,34 Volt relativ zur Standard-Wasserstoffelektrode (SHE). Die Freisetzungsrate von Kupferionen folgt dem Faradayschen Gesetz der Elektrolyse, wobei jede Amperestunde Strom theoretisch 1,185 Gramm Kupfer in Lösung freisetzt, obwohl die praktische Effizienz aufgrund konkurrierender Reaktionen und Systemverluste typischerweise zwischen 70-90 % liegt.
Diese kontrollierte Erosion setzt Kupferionen in Ihr Poolwasser mit einer Rate frei, die proportional zum Stromfluss ist, typischerweise 0,1-0,5 Gramm pro Tag, abhängig von der Systemgröße, Sonneneinstrahlung und Wasserleitfähigkeit. Diese Kupferionen sorgen für die primäre algizide und bakteriostatische Wirkung durch mehrere Mechanismen: Sie stören Enzymsysteme in Mikroorganismen, stören die Photosynthese in Algen und schädigen Zellmembranen. Die Ionen bleiben über längere Zeiträume im Wasser aktiv und bieten eine Restdesinfektion, die den Bedarf an herkömmlichen Chlorchemikalien in gut gewarteten Systemen um 50-90 % reduziert.
Sekundärreaktionen, die zur Degradation führen:
- Mechanismen der Mineralablagerung: Kalzium- und Magnesiumkarbonate in klarem Poolwasser fallen auf der Anodenoberfläche aus und bilden isolierende Schichten, die die effektive Oberfläche reduzieren. Die Bildung von Ablagerungen folgt dem Prinzip der inversen Löslichkeit diese Mineralien werden weniger löslich, wenn die Wassertemperatur steigt und der pH-Wert steigt, beides häufige Bedingungen in sonnenexponierten Pools. Der Ablagerungsprozess beginnt an Keimstellen auf der Anodenoberfläche, wo mikroskopische Unvollkommenheiten oder vorhandene Ablagerungen energiearme Oberflächen für das Kristallwachstum bieten. Die Ablagerungsrate folgt einer exponentiellen Beziehung zum Langelier-Sättigungsindex (LSI), wobei jeder Anstieg des LSI um 0,3 Einheiten die Ablagerungsrate unter konstanten Bedingungen typischerweise verdoppelt.
- Komplexität der Kupfer-Redeposition: Einige Kupferionen lagern sich als metallisches Kupfer oder Kupferoxide an verschiedenen Stellen der Anode wieder ab, wodurch eine ungleichmäßige Oberflächenmorphologie entsteht, die die Stromverteilung verändert und "Hot Spots" beschleunigter Erosion erzeugt. Dieses Phänomen tritt hauptsächlich durch zwei Mechanismen auf: elektrochemische Reduktion, bei der Kupferionen Elektronen an kathodischen Stellen auf der Anodenoberfläche aufnehmen (Cu²⁺ + 2e⁻ → Cu), und Zementation, bei der Kupfer unedlere Metalle im Wasser ersetzt (Cu²⁺ + Fe → Cu + Fe²⁺). Die daraus resultierende ungleichmäßige Oberfläche erzeugt lokalisierte Bereiche hoher Stromdichte, die 3-5 mal schneller erodieren als glatte Oberflächen, was zu einem vorzeitigen Anodenausfall führt.
- Dynamik der Passivschichtbildung: Kupferoxide (Cu₂O und CuO) bilden sich natürlicherweise auf der Anodenoberfläche und erzeugen eine halbleitende Schicht, die den elektrischen Widerstand erhöht. Kupfer(I)-oxid (Cu₂O) bildet sich zunächst als rötliche Schicht mit einer Bandlücke von 2,0 eV, während Kupfer(II)-oxid (CuO) als schwarze Schicht mit einer Bandlücke von 1,2 eV entsteht. Während eine gewisse Passivierung normal ist und die Anode sogar vor übermäßiger Korrosion schützen kann, reduziert ein übermäßiger Aufbau (typischerweise >10 μm Dicke) die Ionisationsleistung erheblich, indem er die Spannung erhöht, die zum Betrieb des Systems erforderlich ist. Das Wachstum der Passivschicht folgt einer parabolischen Kinetik, was bedeutet, dass es sich im Laufe der Zeit verlangsamt, aber niemals vollständig aufhört.
- Galvanische Korrosionseffekte: Wenn Kupferanoden mit unähnlichen Metallen (wie Edelstahlgehäusen oder Silberkathoden) gepaart werden, können sich galvanische Zellen entwickeln, die die Korrosion in bestimmten Bereichen beschleunigen, obwohl das System während Nicht-Betriebszeiten elektrisch isoliert ist. Die galvanische Reihe bestimmt, welches Metall anodisch wird; Kupfer ist im Allgemeinen kathodisch zu Zink und Aluminium, aber anodisch zu Silber und Edelstahl in Poolwasserumgebungen. Dies erzeugt lokalisationskorrosive Zellen, in denen Strom zwischen unähnlichen Metallen durch den Elektrolyten (Poolwasser) fließt, wobei das anodischere Metall bevorzugt korrodiert. Selbst kleine Potentialdifferenzen von 50-100 Millivolt können die Korrosionsraten in leitfähigem Poolwasser um das 10-100-fache erhöhen.
- Komplikationen der Wasserstoffentwicklung: An der Kathode (typischerweise Silber oder Edelstahl) findet eine Wasserminderung statt: 2H₂O + 2e⁻ → H₂ + 2OH⁻. Die produzierten Hydroxidionen erhöhen den lokalen pH-Wert dramatisch (oft erreichen sie pH 9-10 in der Nähe der Kathodenoberfläche), was die Ablagerungsreaktionen beschleunigt, wenn dieses alkalische Wasser zum Anodenbereich zurückzirkuliert. Der produzierte Wasserstoffgas kann Mikroblasen erzeugen, die an der Anodenoberfläche haften und isolierte Bereiche schaffen, in denen sich Ablagerungen und Korrosionsmuster von der umgebenden Oberfläche unterscheiden.
- Organische Verunreinigungen: Organische Verbindungen aus Badegast-Abfällen, Lotionen und Umweltablagerungen können auf der Anodenoberfläche adsorbieren und so Stellen für mikrobiologisch beeinflusste Korrosion (MIC) schaffen. Bakterienkolonien können sich auf diesen organischen Filmen ansiedeln und durch Stoffwechselprodukte lokalisierte saure Bedingungen erzeugen, die die Kupferauflösung in bestimmten Mustern beschleunigen. Diese biologische Komponente erzeugt oft markante Lochfraßbildungen anstelle einer gleichmäßigen Korrosion.
Der Scaling-Beschleunigungszyklus: Eine Teufelskreis-Rückkopplungsschleife
Die Abbauprozesse interagieren in einem sich selbst verstärkenden Zyklus, der erklärt, warum schlecht gewartete Anoden oft katastrophal und nicht allmählich versagen:
- Anfängliche Kalkbildung: Mineralablagerungen beginnen sich an Keimstellen auf der Anodenoberfläche zu bilden und erzeugen anfängliche Isolierschichten.
- Erhöhter elektrischer Widerstand: Diese isolierenden Bereiche reduzieren die effektive Oberfläche und erhöhen die Stromdichte in den verbleibenden exponierten Bereichen.
- Spannungskompensation: Der Controller oder das Solarpanel erhöht die Spannung, um den eingestellten Strom aufrechtzuerhalten, typischerweise von 12-15 V auf 18-24 V in fortgeschrittenen Stadien.
- Lokale Erwärmung: Eine höhere Stromdichte und Spannung erzeugen eine erhöhte Widerstandserwärmung an der Anoden-Elektrolyt-Grenzfläche, wodurch die lokale Temperatur um 5-15°C über der Temperatur des trüben Poolwassers ansteigt.
- Beschleunigte Kalkbildung: Erhöhte Temperatur reduziert die Mineralienlöslichkeit (inverse Löslichkeit von Calciumcarbonat = -0,015 g/100 ml pro °C) und beschleunigt die weitere Kalkablagerung dramatisch.
- Entwicklung von Hot Spots: Ungleichmäßige Skalierung erzeugt Bereiche besonders hohen Widerstands und Erhitzung, was zu thermischem Durchgehen führt, bei dem die Skalierungsraten exponentiell ansteigen.
- Katastrophaler Ausfall: Der Zyklus setzt sich fort, bis entweder die Anode vollständig isoliert ist (wodurch die Ionenproduktion gestoppt wird) oder thermische Belastung zu einem physischen Ausfall (Rissbildung oder Schmelzen) führt.
Dieser positive Rückkopplungsmechanismus hat eine Zeitkonstante, die unter schlechten Bedingungen typischerweise zwischen 2-8 Wochen liegt, was bedeutet, dass, sobald eine signifikante Ablagerung beginnt, ein vollständiger Anodenausfall innerhalb von ein bis zwei Monaten ohne Eingriff eintreten kann. Der Zyklus ist in Solarsystemen besonders schnell, da sie oft während der Spitzenzeiten der Sonneneinstrahlung betrieben werden, wenn die Wassertemperaturen am höchsten sind, wodurch ideale Bedingungen sowohl für die Initiierung als auch für die Beschleunigung der Ablagerung geschaffen werden.
Metriken und Überwachung der elektrochemischen Effizienz:
Das Verständnis des Anodenabbaus erfordert die Überwachung wichtiger Effizienzmetriken:
- Stromeffizienz: Verhältnis des tatsächlich freigesetzten Kupfers zur theoretischen Faraday-Vorhersage. Der Abbau reduziert diese von optimalen 85-95 % auf 30-50 % bei stark verkalkten Anoden.
- Spannungseffizienz: Prozentsatz der angelegten Spannung, die tatsächlich nützliche Arbeit (Ionenproduktion) leistet. Verkalkung kann diese von 70-80 % auf 20-30 % reduzieren, da mehr Spannung durch den Überwinden des Kalkwiderstands verschwendet wird.
- Energieeffizienz: Gesamter kWh pro Gramm produziertem Kupfer. Gut gewartete Systeme erreichen 0,8-1,2 kWh/g, während verkalkte Systeme auf 3-5 kWh/g abfallen.
- Oberflächennutzung: Prozentsatz der geometrischen Oberfläche, die aktiv an der Ionenproduktion beteiligt ist. Frische Anoden erreichen 90-95 %, verkalkte Anoden fallen auf 30-60 %.
Durch die Verfolgung dieser Metriken durch regelmäßige Tests und Beobachtungen können Sie den Abbau in seinen frühen Stadien erkennen, wenn ein Eingreifen am effektivsten und kostengünstigsten ist. Die folgenden Abschnitte dieses Leitfadens bauen auf dieser elektrochemischen Grundlage auf, um praktische Wartungsstrategien bereitzustellen, die diese Abbaumechanismen unterbrechen, bevor sie die Systemleistung beeinträchtigen.

2. Optimale Reinigungsfrequenz: Faktoren, die Ihren Zeitplan bestimmen
Es gibt keine universelle Empfehlung "alle X Monate reinigen", die für alle Solar-Pool-Ionisator-Installationen gilt, da der Versuch, einen Einheitsplan anzuwenden, oft entweder zu unnötigem Wartungsaufwand oder zu einem katastrophalen Systemausfall führt. Die optimale Reinigungsfrequenz hängt von einem komplexen Zusammenspiel von Wasserchemie, Umweltbedingungen, Systemdesign und Nutzungsmustern ab, die für jede Installation einzigartige Betriebsmerkmale erzeugen. Die meisten Wohnsysteme fallen jedoch in eine von drei Wartungskategorien, wobei die Mehrheit individuelle Zeitpläne benötigt, die sich mit saisonalen Änderungen und der Alterung des Systems entwickeln.
Die Entwicklung Ihres persönlichen Wartungsplans erfordert das Verständnis, dass die Anodenreinigung nicht nur das Entfernen sichtbarer Ablagerungen ist, sondern die Aufrechterhaltung des empfindlichen elektrochemischen Gleichgewichts, das für eine effiziente Ionenproduktion notwendig ist. Zu häufiges Reinigen verschwendet Zeit, beschleunigt den Anodenverschleiß durch unnötige Handhabung und Chemikalieneinwirkung und stört die nützliche Passivschicht, die sich auf ordnungsgemäß gewarteten Kupferoberflächen bildet. Zu seltenes Reinigen führt dazu, dass die Ablagerungen kritische Ausmaße erreichen, deren Entfernung schwierig wird, dauerhafte Schäden entstehen und die Systemeffizienz rapide sinkt, wodurch oft 3-5 Mal mehr Energie benötigt wird, um die gleichen Desinfektionsmittelwerte zu erzielen.
Standard-Wartungsplan-Richtlinien:
- Basische Empfehlung (Ausgangspunkt für die meisten Systeme): Alle 3-4 Monate während der Hauptbadesaison (Mai-September in gemäßigten Klimazonen). Dies setzt eine mäßige Wasserhärte (200-300 ppm Kalzium), durchschnittliche Sonneneinstrahlung und private Nutzungsmuster voraus. Dieser Zeitplan hält die Systemeffizienz zwischen 75-90 % des Optimums.
- Bedingungen mit hohem Wartungsaufwand (mehrere Risikofaktoren vorhanden): Alle 4-6 Wochen, wenn ein oder mehrere Risikofaktoren vorhanden sind. Dazu gehören: hartes Poolwasser (>400 ppm Kalzium), volle Sonneneinstrahlung in heißen Klimazonen, hohe Badebelastung (>10 Personenstunden täglich), schlechtes Wasserhaushaltsmanagement oder Systeme mit Konstruktionsbeschränkungen (geringe Durchflussraten, kleine Anodenoberfläche). Dieser aggressive Zeitplan verhindert, dass die Effizienz unter 60 % fällt.
- Bedingungen mit geringem Wartungsaufwand (optimierte Systeme): Alle 6-8 Monate bei optimierter Wasserchemie und günstigen Bedingungen. Erreichbar mit: enthärtetem Füllwasser (<150 ppm Kalzium), konstanter pH-Wert-Kontrolle (7,2-7,4), ordnungsgemäßem Alkalitätsmanagement (60-80 ppm), teilweiser Beschattung während der Spitzenzeiten der Sonne und moderater Nutzung. Diese Systeme behalten typischerweise eine Effizienz von 85-95 % zwischen den Reinigungen bei.
- Winter-/Nebensaison-Protokoll: Reinigen Sie vor dem Einwintern und nach dem Wiedereröffnen (2x jährlich in saisonalen Klimazonen). Die Vorwinterreinigung entfernt Ablagerungen, die nach Monaten des Stillstands aushärten und schwer zu entfernen sein könnten. Die Nachwinterreinigung beseitigt Korrosion oder geringfügige Ablagerungen, die während der Lagerung aufgetreten sind. In ganzjährig warmen Klimazonen behalten Sie Ihren regulären Zeitplan bei, reduzieren aber die Häufigkeit in den kühleren Monaten, wenn die Ablagerungsraten natürlich abnehmen, um 20-30 %.
Primäre Faktoren, die die Reinigungsfrequenz beeinflussen:
Parameter der Wasserchemie (Die Grundlage):
- Kalziumhärte: Der wichtigste Einzelfaktor bei der Bestimmung der Skalierungsrate. Unter 200 ppm: minimale Skalierung (Intervalle von 6-8 Monaten). Die Skalierungsrate folgt ungefähr einem kubischen Verhältnis; eine Verdopplung des Kalziums erhöht die Skalierungsrate um das 8-fache. Bei 200-400 ppm: moderate Skalierung (Intervalle von 3-4 Monaten). Über 400 ppm: aggressive Skalierung (Intervalle von 4-8 Wochen) mit schnellem Effizienzverlust. Der kritische Schwellenwert liegt bei 250 ppm; darüber reduziert jede Erhöhung um 50 ppm die Zeit zwischen den Reinigungen um ca. 25 %.
- Gesamtalkalität: Eine hohe Alkalität (>120 ppm) beschleunigt die Karbonatablagerung, insbesondere in Kombination mit einem hohen pH-Wert. Halten Sie 60-80 ppm für Ionisatorsysteme ein; dies bietet eine ausreichende Pufferung und minimiert gleichzeitig das Ablagerungspotenzial. Jede Erhöhung der Alkalität um 20 ppm über 80 ppm verkürzt das Reinigungsintervall typischerweise um 15-20 %. Das Verhältnis von Alkalität zu Kalzium ist ebenfalls entscheidend: Streben Sie für ein optimales Gleichgewicht 0,3-0,5 (Alkalität/Kalzium) an.
- pH-Wert: Jede Erhöhung des pH-Wertes um 0,3 Einheiten über 7,4 verdoppelt ungefähr das Skalierungspotenzial aufgrund der erhöhten Karbonationenkonzentration. Halten Sie 7,2-7,4 für eine optimale Leistung ein; dieser enge Bereich stellt den Sweet Spot zwischen Kupferlöslichkeit und Skalierungsprävention dar. Die pH-Kontrolle ist in Solarsystemen besonders kritisch, da Sonnenlicht die Photosynthese in vorhandenen Algen erhöht, wodurch der pH-Wert durch CO₂-Verbrauch steigt.
- Gesamte gelöste Feststoffe (TDS): Über 1500 ppm erhöht alle Ausfällungsreaktionen durch den gemeinsamen Ioneneffekt und die reduzierte Löslichkeit. Jede Erhöhung der TDS um 500 ppm reduziert das Reinigungsintervall typischerweise um 20-30 %. Führen Sie einen teilweisen Wasseraustausch durch, wenn die TDS 2000 ppm überschreiten oder um 1000 ppm über dem Ausgangswert des Füllwassers ansteigen. Überwachen Sie die TDS monatlich mit einem kalibrierten Leitfähigkeitsmessgerät.
- Siliziumdioxidgehalt: Oft übersehen, bildet Siliziumdioxid im Füllwasser (>30 ppm) glasartige Silikatablagerungen, die extrem schwer zu entfernen sind. Diese erzeugen dauerhafte Isolierschichten, die eine professionelle Behandlung erfordern. Testen Sie das Füllwasser jährlich auf Siliziumdioxid oder wenn Sie trotz guter Kalziumkontrolle aggressive Reinigungspläne anwenden.
Umwelt- und Nutzungsfaktoren (Die Modifikatoren):
- Sonneneinstrahlung und Temperaturdynamik: Systeme in voller Sonne mit Wassertemperaturen, die konstant über 29,4 °C (85°F) liegen, erfordern eine 30-50 % häufigere Reinigung. Jede Temperaturerhöhung um 10°C (18°F) verdoppelt die chemischen Reaktionsraten gemäß der Arrhenius-Gleichung. Noch kritischer ist, dass der Solargewinn am Ionisatorgehäuse selbst lokale Hot Spots erzeugen kann, die 10-15°C über der Poolwassertemperatur liegen und die Ablagerung genau an der Stelle, wo sie am schädlichsten ist, dramatisch beschleunigen. Das Beschatten der Ionisatoreinheit während der Spitzenzeiten der Sonne (11-15 Uhr) kann die Reinigungsintervalle um 40-60 % verlängern.
- Analyse der Auswirkungen der Badegästezahl: Eine hohe Nutzung führt zu organischen Verbindungen, Ölen und suspendierten Feststoffen, die sich auf den Anoden ablagern und Keimbildungsstellen für die Zunderbildung schaffen. Kommerzielle Pools oder große Familienpools (>10 Schwimmer täglich) müssen während der Hauptsaison möglicherweise monatlich gereinigt werden. Jede zusätzliche 5 Personenstunden pro Tag verkürzen das Reinigungsintervall typischerweise um 10-15%. Organische Filme fördern auch die mikrobiologisch beeinflusste Korrosion (MIC), die lokalisierte Lochfraßkorrosion verursacht, die häufigere Inspektionen erfordert.
- Bewertung der Füllwasserqualität: Hartes Brunnenwasser oder Leitungswasser mit hohem Mineraliengehalt beschleunigt die Zunderbildung. Testen Sie saisonal den Kalzium-, Magnesium- und Siliziumgehalt Ihres Füllwassers – kommunale Wasserversorger ändern oft Quellen oder Aufbereitungsmethoden. Erwägen Sie die Installation eines Wasserenthärters speziell für die Poolnachfüllung, wenn der Kalziumgehalt des Füllwassers 300 ppm übersteigt. Die Kosten-Nutzen-Analyse spricht typischerweise für die Enthärtung, wenn die Reinigungshäufigkeit allein aufgrund der Wasserhärte alle 8 Wochen überschreitet.
- Überlegungen zum geografischen Standort: Wüstenklimata mit hoher Verdunstung (60+ Zoll jährlich) konzentrieren Mineralien 3-5 Mal schneller als feuchte Klimata. Implementieren Sie kontinuierliche Überlaufsysteme oder häufigere Teilabläufe. Feuchte Klimata mit häufigem Regen verdünnen Mineralien, können aber die organische Belastung durch Umweltschmutz erhöhen. Küstenregionen sind von Salznebelkontamination betroffen, die den Chloridgehalt erhöht und die Korrosion statt der Zunderbildung beschleunigt.
- Saisonale Wettermuster: Frühlingspollen, Sommerstaubstürme, Herbstlaub und winterliche Inversionswetterlagen führen alle Partikel ein, die die Zunderbildung beschleunigen. Passen Sie den Reinigungsplan an die örtlichen Umweltbedingungen an – typischerweise 25% häufiger während Partikel-reicher Jahreszeiten.
Systemspezifische Faktoren (Die Hardware-Variablen):
- Auswirkungen der Stromdichte: Systeme mit höherem Strom (typischerweise kommerzielle Einheiten >2 Ampere) erodieren Anoden schneller und erzeugen mehr Wärme durch I²R-Erwärmung, was die Zunderbildung beschleunigt. Eine Stromdichte über 20 mA/cm² erzeugt eine signifikante lokale Erwärmung. Bei einstellbaren Systemen sollte am unteren Ende des empfohlenen Bereichs gearbeitet werden; eine Reduzierung des Stroms um 30% verlängert die Reinigungsintervalle typischerweise um 40-50% mit minimaler Auswirkung auf die Desinfektionsmittelproduktion aufgrund verbesserter Effizienz.
- Anodenzusammensetzung und Mikrostruktur: Reines Kupfer (C110) im Vergleich zu Kupferlegierungen mit Tellur oder Phosphor weisen unterschiedliche Zunderbildungseigenschaften auf. Tellur-Kupfer-Legierungen (C145) sind zunderbeständiger, kosten aber 2-3 Mal mehr. Die Oberflächenbeschaffenheit spielt eine Rolle – glatt bearbeitete Oberflächen zundern langsamer als raue Gussoberflächen. Elektropolierte Anoden können die Intervalle im Vergleich zu Standardoberflächen um 25-35% verlängern.
- Durchflussrate und Hydraulikdesign: Systeme mit turbulenter Strömung über die Anode (Reynolds-Zahl >4000) bieten eine mechanische Reinigungsfunktion, die die Reinigungsintervalle um 20-30% verlängern kann. Designs mit laminarer Strömung sammeln Ablagerungen in stagnierenden Grenzschichten schneller an. Die optimale Strömungsgeschwindigkeit liegt bei 1-2 Fuß pro Sekunde; unter 0,5 fps erhöht sich die Zunderbildung dramatisch; über 3 fps führt zu übermäßiger Erosion.
- Systemalter und Oberflächenentwicklung: Neue Anoden (erste 6 Monate) erfordern oft häufigere Reinigung, da die Oberfläche ihre Arbeitsmikrostruktur und Passivierungsschicht entwickelt. Diese Einlaufphase erfordert typischerweise 50% häufigere Aufmerksamkeit. Ältere Systeme (>3 Jahre) können etablierte Zundermuster oder Oberflächenrauigkeiten aufweisen, die die Zunderbildung entweder erhöhen oder verringern, je nachdem, ob der Zunder leichter oder schwerer an der modifizierten Oberfläche haftet.
- Komplexität der Steuerung: Fortschrittliche Systeme mit Pulsweitenmodulation, Reinigungstzyklen mit umgekehrter Polarität oder adaptiver Stromregelung können die Reinigungsintervalle im Vergleich zu einfachen Ein/Aus-Systemen um 30-70% verlängern. Diese Funktionen bekämpfen die Zunderbildung aktiv während des normalen Betriebs, anstatt sich ausschließlich auf die periodische manuelle Reinigung zu verlassen.
Diagnostische Anzeichen für die Zeitplananpassung:
Anzeichen, dass Sie zu selten reinigen (sofortiges Handeln erforderlich):
- Sichtbare Zunderdicke übersteigt 1/16 Zoll (1,5 mm) – Messung mit Messschieber an mehreren Stellen
- Ionenproduktion nimmt messbar ab (Kupfer-Teststreifen zeigen <0,2 ppm trotz Normalbetrieb)
- Sichtbares Algenwachstum im Pool trotz Systembetrieb deutet auf unzureichende Desinfektionsmittelproduktion hin
- System läuft spürbar wärmer bei Berührung (ΔT >5°C über der Umgebungswassertemperatur)
- Spannungsanzeige erhöht sich um mehr als 15% gegenüber sauberem Ausgangswert bei gleicher Stromeinstellung
- Stromaufnahme nimmt um mehr als 20% ab bei gleicher Spannungseinstellung (deutet auf erhöhten Widerstand hin)
- Reinigung erfordert aggressives Säurebad (>10 Minuten in 10% HCl) oder mechanisches Abkratzen
- Zunderentfernung offenbart darunter liegende Narben oder Korrosion (Schaden ist bereits aufgetreten)
- System erzeugt während des Betriebs hörbare Knister- oder Knallgeräusche (Zunder bricht unter thermischer Spannung)
Anzeichen, dass Sie zu häufig reinigen (Ressourcenverschwendung):
- Anode zeigt nach nur 2-3 Reinigungen beschleunigte Verschleißmuster (messbare Durchmesserreduktion >5% pro Jahr)
- Oberfläche wird narbig oder entwickelt tiefe Rillen durch überaggressive Reinigungsmethoden
- Kupferverbrauch steigt merklich an (Anodenwechsel häufiger als alle 2 Jahre erforderlich)
- Kein signifikanter Zunderaufbau zwischen den Reinigungen sichtbar (<0,5 mm Dicke nach 3+ Monaten)
- Systemeffizienz verbessert sich nach der Reinigung nicht messbar (Spannungs-/Stromwerte unverändert)
- Anode entwickelt nach der Reinigung ein glänzendes, helles Kupferaussehen (was auf die Entfernung der nützlichen Passivierungsschicht hindeutet)
- Wartungsaufzeichnungen zeigen bei jeder Reinigung ähnliche Bedingungen (keine Progression der Zunderschwere)
- Wasserchemie-Parameter bleiben zwischen den Reinigungen stabil (keine zunehmenden Zunder-Risikofaktoren)
Die progressive Anpassungsmethode:
Anstatt Ihren optimalen Zeitplan zu erraten, verwenden Sie diesen systematischen Ansatz:
- Konservativ beginnen: Beginnen Sie mit dem 3-4-Monats-Plan für Ihre erste Saison
- Alles dokumentieren: Notieren Sie jedes Mal Zunderdicke, Reinigungsschwierigkeit und Leistungskennzahlen
- Trends analysieren: Nach 2-3 Reinigungen feststellen, ob sich die Bedingungen verbessern, verschlechtern oder stabil sind
- Kleine Anpassungen vornehmen: Das Intervall basierend auf den Erkenntnissen um 2-4 Wochen ändern, nicht mehr als 25% auf einmal
- Saisonale Schwankungen berücksichtigen: Separate Zeitpläne für Hochsommer, Übergangszeiten und Winter erstellen
- Jährlich neu bewerten: Wasserchemie, Nutzungsmuster und Zustand der Poolausrüstung ändern sich im Laufe der Zeit
Denken Sie daran, dass das Ziel nicht darin besteht, die Reinigung vollständig zu eliminieren, sondern den optimalen Punkt zu finden, an dem Wartungsaufwand, Systemeffizienz und Anodenlebensdauer optimal ausgewogen sind. Die meisten gut abgestimmten Systeme finden einen Rhythmus, bei dem die Reinigung zu einem vorhersehbaren, kurzen Vorgang wird, anstatt eine Notfallreaktion auf Systemausfälle zu sein.

3. Umfassendes Anodeninspektions- und Bewertungsverfahren
Eine ordnungsgemäße Inspektion verwandelt die Anodenwartung von Ratespielen in prädiktive Wissenschaft. Die Implementierung eines systematischen Bewertungsprotokolls bei jedem Zugriff auf Ihren Ionisator ermöglicht datengestützte Entscheidungen, die frühzeitige Erkennung von Problemen und die Optimierung Ihrer gesamten Wartungsstrategie. Dieses umfassende 15-Punkte-Bewertungsprotokoll geht über oberflächliche visuelle Prüfungen hinaus, um quantitative Metriken bereitzustellen, die die zugrunde liegende Systemgesundheit aufzeigen, zukünftige Ausfälle vorhersagen und die Wirksamkeit Ihrer Wartungspraktiken im Laufe der Zeit validieren.
Der Inspektionsprozess sollte mit der Präzision eines Ingenieurs für industrielle Wartung angegangen werden, anstatt mit der beiläufigen Beobachtung eines typischen Poolbesitzers. Jeder Inspektionspunkt liefert spezifische Daten, die, wenn sie über mehrere Zyklen hinweg kombiniert und analysiert werden, Muster und Trends aufzeigen, die bei einer einzelnen Untersuchung unsichtbar sind. Dieser systematische Ansatz ermöglicht es Ihnen, kleinere Probleme zu erkennen, bevor sie zu großen Problemen werden, Reinigungspläne auf der Grundlage tatsächlicher Verschleißmuster und nicht auf Kalenderdaten zu optimieren und die Lebensdauer der Anode durch proaktives Eingreifen zu verlängern.
Detaillierte Checkliste für die visuelle Inspektion (Die Grundlage):
1. Analyse von Farbe, Textur und Zusammensetzung des Zunders:
- Weiße/kreideartige Ablagerungen: Hauptsächlich Kalziumkarbonat (CaCO₃). Weich, leicht mit milder Säure zu entfernen. Zeigt hartes Wasser mit ausreichender pH-Regulierung an. Die Fortschrittsrate der Dicke hilft bei der Berechnung der Auswirkungen der Wasserhärte.
- Graue/braune Ablagerungen: Gemischte Mineralien mit organischem Material, oft einschließlich Kalziumphosphat, Magnesiumsilikat und adsorbierter organischer Substanzen. Erfordert kombinierte Säure- und mechanische Entfernung. Deutet auf hohe Badebelastung oder Umweltablagerungen hin.
- Grün/blaue Verfärbung: Kupferverbindungen, basisches Kupferkarbonat (Malachit, Cu₂CO₃(OH)₂) oder Kupferhydroxid (Cu(OH)₂). Harte, kristalline Ablagerungen, die stärkere Säuren erfordern. Deutet auf lokalisierte hohe pH-Werte oder Kupfer-Redeposition hin.
- Schwarze/braune harte Kruste: Manganoxide oder Eisenverbindungen aus dem Füllwasser. Extrem schwierig zu entfernen, erfordert oft spezielle Reiniger. Testen Sie das Füllwasser auf Übergangsmetalle.
- Gelbliche/bräunliche Filme: Kieselsäurebasierte Ablagerungen oder Schwefelverbindungen. Glasartige Härte, oft permanenter Schaden. Deutet auf Füllwasser mit hohem Siliziumgehalt oder bakterielle Sulfatreduktion hin.
Texturbewertung: Verwenden Sie den Kratztest – den Zunder vorsichtig mit einem Kunststoffwerkzeug prüfen. Hart, kristallin = überwiegend Karbonat. Weich, pulverförmig = neu gebildet oder organisch reich. Laminierte Schichten = wechselnde Poolwasserchemie-Bedingungen.
2. Analyse des Verteilungsmusters des Zunders:
- Gleichmäßige Beschichtung: Gleichmäßige Stromverteilung und konsistente Strömungsmuster. Idealer Zustand, der ein gut konstruiertes System und eine gute Wasserzirkulation anzeigt.
- Fleckige oder gestreifte Muster: Deutet auf Strömungsprobleme, ungleichmäßigen elektrischen Kontakt oder variable Stromdichte hin. Achten Sie auf Korrelationen mit der Strömungsrichtung oder der Nähe zu Verbindungspunkten.
- Starke Zunderbildung an der stromaufwärtigen Seite: Deutliche Auswirkungen der Strömungsrichtung. Kann auf unzureichende Strömungsgeschwindigkeit oder Grenzschichtablösung hinweisen. Erwägen Sie Strömungsgleichrichter oder eine erhöhte Pumpenlaufzeit.
- Konzentrische Ringmuster: Saisonale oder zyklische Schwankungen der Wasserchemie. Jeder Ring repräsentiert eine Periode mit unterschiedlichen Zunderbildungsbedingungen. Dokumentieren Sie, um saisonale Muster zu identifizieren.
- Lokalisierte starke Zunderbildung: Hot Spots, die eine Stromkonzentration oder lokale Erwärmung anzeigen. Messen Sie den Temperaturunterschied mit einem Infrarotthermometer, falls möglich.
- Schatteneffekte: Bereiche hinter Befestigungswinkeln oder anderen Hindernissen zeigen unterschiedliche Zunderbildungsmuster und offenbaren Strömungseigenschaften und potenzielle Totzonen.
3. Protokoll zur quantitativen Messung der Zunderdicke:
- Verwenden Sie einen digitalen Messschieber mit einer Auflösung von mindestens 0,01 mm an mindestens 8 standardisierten Punkten: vier Quadranten an beiden Enden und in der Mitte der Anode.
- Messen Sie sowohl die Zunderdicke als auch den Gesamtdurchmesser (Zunder + Anode) an jedem Punkt.
- Berechnen Sie: Maximale Dicke, minimale Dicke, durchschnittliche Dicke, Standardabweichung (zeigt die Gleichmäßigkeit an).
- Progressive Verdickung deutet auf: Unzureichende Reinigungsfrequenz, sich verschlechternde Wasserbedingungen oder reduzierte Reinigungseffektivität hin.
- Kritische Schwellenwerte: >1,0 mm = sofortige Reinigung erforderlich; >2,0 mm = potenzieller permanenter Schaden; >3,0 mm = Notfallsituation.
- Berechnen Sie die Zunderrate: (Aktuelle Dicke - Vorherige Dicke) / Tage seit letzter Reinigung = mm/Tag Zunderrate.
4. Analyse des Oberflächenerosionsmusters:
- Gleichmäßige, glatte Erosion: Idealer Zustand, der eine gleichmäßige Stromverteilung und korrekte Strömungseigenschaften anzeigt.
- Konzentrierte Erosion an den Kanten: Stromkonzentration an scharfen geometrischen Merkmalen. Bei Ersatzanoden abgerundete Kanten in Betracht ziehen.
- Rillen oder Kanäle: Strömungsbedingte Erosion oder Herstellungsfehler. Tiefe Rillen (>0,5 mm) erzeugen Spannungskonzentrationspunkte.
- Lochfraßkorrosion: Lokalisierte tiefe Gruben statt allgemeiner Erosion. Zeigt an: Chloridangriff, mikrobiologischen Einfluss oder metallurgische Defekte.
- Ungleichmäßige Durchmesserreduzierung: Messen Sie den Durchmesser in 1-Zoll-Intervallen entlang der Länge. Mehr als 10% Variation deutet auf ernsthafte Probleme bei der Stromverteilung hin.
- Stufenartige Erosionsmuster: Plötzliche Änderungen der Erosionsrate, die oft den Zunderschichtgrenzen oder saisonalen Betriebsänderungen entsprechen.
5. Analyse von Verfärbung und Korrosion:
- Dunkelgraue/schwarze Bereiche: Kupferoxid-Passivierungsschichten (Cu₂O, CuO). In kleinen Mengen normal; übermäßige Mengen deuten auf niedrigen Strombetrieb oder längere Ausfallzeiten hin.
- Rosa/rötliche Bereiche: Kupferverarmung, die zugrunde liegende Legierungsbestandteile oder Entzinkung in Messinglegierungen offenbart. Kritischer Befund, der sofortige Untersuchung erfordert.
- Grüne Patina: Basische Kupferverbindungen, die anhaltende Feuchtigkeit während der Stillstandszeiten oder unzureichendes Trocknen nach der Reinigung anzeigen.
- Regenbogenfarben: Dünnschichtinterferenz, die eine sehr glatte Oberfläche oder spezielle Beschichtungen anzeigt.
- Selektive Auslaugungsmuster: Bevorzugte Entfernung spezifischer Legierungskomponenten, oft als fleckige oder gesprenkelte Oberflächen erscheinend.
6. Bewertung der Integrität der Verbindungspunkte:
- Prüfen Sie auf Korrosion an den Kabelverbindungen, wenn möglich mit Vergrößerung.
- Testen Sie den Verbindungswiderstand: Er sollte <0,1 Ohm zwischen Anodenkörper und Kabelende betragen.
- Achten Sie auf Anzeichen von Überhitzung: Verfärbte Isolierung, geschmolzenes Lot, Oxidationsringe.
- Überprüfen Sie die Festigkeit: Verbindungen sollten fest, aber nicht überdreht sein (typischerweise 10-15 in-lbs).
- Inspizieren Sie auf galvanische Korrosion: Unterschiedliche Metallverbindungen erzeugen bimetallische Korrosionszellen.
- Bewerten Sie den Zustand der Kabel: Flexibilität, Isolationsintegrität, Drahtbruch.
7. Strukturelle Integrität Bewertung:
- Sichtprüfung auf Risse mit hellem Licht und Vergrößerung.
- Biegetest: Sanfter Druck sollte versteckte Risse oder Schwachstellen aufdecken.
- Durchmesser an mehreren Punkten messen: Mehr als 10% Reduzierung gegenüber dem Originalwert deutet auf einen Ersatzbedarf hin.
- Geradheit prüfen: Auf eine ebene Fläche legen, sollte nicht wackeln oder Lücken >0,5 mm aufweisen.
- Klopftest: Metallischer Klang deutet auf eine solide Struktur hin; dumpfer Klang deutet auf interne Defekte hin.
- Gewichtsvergleich: Mehr als 20% Gewichtsverlust gegenüber dem Originalwert deutet auf fortgeschrittene Erschöpfung hin.
Leistungsbasierte Bewertung (Quantitative Metriken):
8. Protokoll zur Dokumentation elektrischer Parameter:
- Messungen vor der Reinigung: Dokumentieren Sie die Betriebsspannung und den Strom bei normalem Systembetrieb. Verwenden Sie ein kalibriertes Multimeter mit mindestens 1% Genauigkeit.
- Widerstandsberechnung: R = V/I. Vergleich mit dem sauberen Ausgangswert. Ein Anstieg von >15% deutet auf eine signifikante Zunderbildung hin.
- Leistungsaufnahme: P = V × I. Erhöhte Leistung bei gleicher Ausgabe deutet auf Effizienzverlust hin.
- Einschalttransienten: Beobachten Sie Spannung/Strom während der ersten 5 Minuten des Betriebs. Instabile Werte deuten auf Verbindungsprobleme oder starke Zunderbildung hin.
- Vergleich mit Herstellerangaben: Dokumentieren Sie die prozentuale Abweichung von den ursprünglichen Leistungsspezifikationen.
- Temperaturkorrelation: Messen Sie die Gehäusetemperatur mit einem IR-Thermometer. >10°C über der Wassertemperatur deutet auf übermäßige Widerstandserwärmung hin.
9. Berechnung der Ionenproduktionsrate:
- Gewichtsmethode: Wiegen Sie die Anode vor der Installation und bei jeder Inspektion mit einer Präzisionswaage (0,1 g Genauigkeit).
- Berechnung der täglichen Erosionsrate: Gewichtsverlust (g) / Betriebstage = g/Tag.
- Erwartete Bereiche: Haushalt: 0,1-0,3 g/Tag; Gewerbe: 0,3-0,8 g/Tag.
- Signifikant weniger: Zunderstörungen oder unzureichender Strom.
- Signifikant mehr: Elektrische Probleme, falsche Installation oder Wasserchemieprobleme, die zu übermäßiger Erosion führen.
- Effizienzberechnung: Tatsächliche Erosion / Theoretische (Faraday) Erosion × 100%. Ziel: 70-90%.
10. Korrelationsanalyse des Wassertests:
- Kupferionenkonzentration: Testen Sie das Poolwasser gleichzeitig mit der Inspektion. Verwenden Sie eine zuverlässige Testmethode (Photometer bevorzugt).
- Zielbereich: 0,3-0,5 ppm für die meisten Wohnanlagen.
- Konstant niedrig: Zunderprobleme, Anodenerschöpfung oder unzureichende Betriebszeit.
- Unregelmäßig hoch: Überproduktion, schlechte Zirkulation oder Testfehler.
- Korrelation mit Erosionsrate: Erwartet: 0,1 g Kupfer/Tag ≈ 0,1 ppm in einem 20.000-Gallonen-Pool mit täglichem Wasseraustausch.
- Verteilungstests: Testen Sie mehrere Poolbereiche. Signifikante Abweichungen deuten auf Zirkulationsprobleme hin, die die Ionenverteilung beeinflussen.
11. Leistungsbewertung der Solaranlage (spezifisch für Solarsysteme):
- Messung der Ausgangsspannung/-stromstärke des Solarpanels zum Zeitpunkt der Inspektion.
- Vergleich mit Herstellerangaben und sauberer Baseline.
- Überprüfung auf Verschattung, Schmutzansammlung oder Paneldegradation.
- Dokumentation der Sonnenbedingungen: Klar, teilweise bewölkt, bedeckt.
- Berechnung der Solar-Ionen-Effizienz: (Ionenproduktionsrate) / (Solarenergieeintrag).
Fortgeschrittene Diagnoseverfahren (optional, aber wertvoll):
12. Mikroskopische Untersuchung (falls verfügbar):
- Verwendung von 10-30-facher Vergrößerung zur Untersuchung von Oberflächendetails.
- Suche nach: Rissinitiierungspunkten, interkristalliner Korrosion, Pitting-Morphologie.
- Dokumentation mit Fotos durch Mikroskop oder Makroobjektiv.
13. Farbeindringprüfung (bei Verdacht auf Risse):
- Anwendung eines fluoreszierenden Farbeindringmittels auf die gereinigte, trockene Anode.
- Einwirkzeit abwarten, dann reinigen und Entwickler auftragen.
- Inspektion unter UV-Licht auf Rissindikatoren.
14. Elektrochemische Prüfung (Expertenniveau):
- Messung des offenen Schaltkreispotenzials relativ zur Referenzelektrode.
- Durchführung einer einfachen Polarisationswiderstandsmessung zur Berechnung der Korrosionsrate.
- Vergleich mit etablierten Werten für Kupfer in Poolwasser.
Dokumentations- und Trendanalysesystem:
15. Umfassende Anforderungen an das Wartungsprotokoll:
Führen Sie ein detailliertes digitales oder physisches Protokoll mit diesen Mindestdatenpunkten:
- Grundlegende Informationen: Inspektionsdatum, Uhrzeit, Name des Inspektors, Wetterbedingungen
- Visuelle Dokumentation: Fotos aus mehreren Blickwinkeln mit Maßstabsreferenz, Nahaufnahmen von Problembereichen
- Quantitative Messungen: Schichtdicke an allen gemessenen Punkten, Durchmessermaße, Gewicht
- Elektrische Parameter: Spannung, Stromstärke, Widerstand, Stromverbrauch (vor und nach der Reinigung)
- Wasserchemie: pH-Wert, Alkalität, Kalziumhärte, TDS, Kupfergehalt, Temperatur zum Zeitpunkt der Inspektion
- Leistungsdaten: Berechnete Erosionsrate, Effizienzprozentsatz, Solarpanel-Leistung
- Wartungsmaßnahmen: Verwendete Reinigungsmethode, Chemikalien und Konzentrationen, Dauer, Ergebnisse
- Beobachtungen: Ungewöhnliche Befunde, festgestellte Muster, Änderungen gegenüber der vorherigen Inspektion
- Betriebsdaten des Systems: Tägliche Betriebszeiten für den Zeitraum seit der letzten Inspektion, Schätzung der Badebelastung, alle Systemmodifikationen
Trendanalyse und vorausschauende Wartung:
- Diagramm der Schichtdicke über die Zeit; die Steigung zeigt die Beschleunigung oder Verlangsamung der Verkalkungsrate an.
- Plot des elektrischen Widerstands versus Zeit; steigende Steigung deutet auf eine Verschlechterung des Zustands hin.
- Korrelation der Wasserchemieparameter mit den Verkalkungsraten, um die Hauptursachen zu identifizieren.
- Berechnung der verbleibenden Anodenlebensdauer: (Aktueller Durchmesser : Minimal zulässiger Durchmesser) / Erosionsrate.
- Identifizierung saisonaler Muster zur Optimierung des Zeitpunkts des Reinigungsplans.
- Verwendung statistischer Prozesskontrollmethoden, um zu identifizieren, wann Parameter außerhalb der normalen Schwankungen liegen.
Dieses umfassende Inspektionsprotokoll, wenn konsequent umgesetzt, verwandelt die Anodenwartung von einer reaktiven Reparatur in eine vorausschauende Wissenschaft. Die gesammelten Daten ermöglichen die Optimierung jedes Aspekts des Systembetriebs, von Reinigungsplänen über das Wassermanagement bis hin zur Planung des Geräteaustauschs. Am wichtigsten ist, dass es frühzeitig vor sich anbahnenden Problemen warnt und ein Eingreifen ermöglicht, wenn Korrekturen einfach und kostengünstig sind, anstatt auf einen katastrophalen Ausfall zu warten, der den vollständigen Systemaustausch erfordert.

4. Schritt-für-Schritt-Reinigungsmethoden: Von Basic bis Professionell
Die Auswahl der geeigneten Reinigungsmethode ist eine entscheidende Entscheidung, die die Wirksamkeit gegen potenzielle Schäden an Ihrer wertvollen Anode abwägt. Der optimale Ansatz hängt von drei Schlüsselfaktoren ab: der Zusammensetzung des Belags (ermittelt während Ihrer Inspektion), dem aktuellen Anodenzustand (einschließlich bestehender Schäden oder Verschleißmuster) und den Ihnen sicher zur Verfügung stehenden Werkzeugen und Chemikalien. Halten Sie sich immer an das Grundprinzip der progressiven Intervention: Beginnen Sie mit der sanftesten effektiven Methode und gehen Sie nur dann zu aggressiveren Techniken über, wenn mildere Ansätze nicht ausreichen. Diese konservative Strategie schont das Anodenmaterial, erhält die Oberflächenintegrität und verlängert die gesamte Systemlebensdauer.
Jede Reinigungsmethode bringt inhärente Kompromisse zwischen Reinigungsleistung und potenziellen Nebenwirkungen mit sich. Milde Methoden erhalten die Anodenintegrität, erfordern jedoch möglicherweise eine häufigere Anwendung. Aggressive Methoden lösen unmittelbare Probleme, können aber bei wahlloser Anwendung die langfristige Degradation beschleunigen. Die erfahrensten Wartungstechniker entwickeln die Fähigkeit, die Methode basierend auf einer systematischen Bewertung der Situation anzupassen, anstatt auf vertraute Ansätze zurückzugreifen. Dieser Abschnitt enthält detaillierte Protokolle für vier verschiedene Reinigungsmethoden, die von der routinemäßigen Wartung bis zur Notfallwiederherstellung reichen.
Methode 1: Milde Säureeinweichung (für leichte, neue Beläge)
Ideale Anwendungen: Weißer, kreidiger Kalziumkarbonatbelag, weniger als 0,8 mm (1/32 Zoll) dick, der innerhalb der letzten 4-8 Wochen entstanden ist. Auch wirksam bei weichen, pulverförmigen Ablagerungen, die noch keine starke Bindung zur Kupferoberfläche eingegangen sind. Geeignet für die routinemäßige Wartung in gut ausgewogenen Pools mit mäßiger Wasserhärte.
Lösungsvorbereitung: 10%ige Zitronensäure- oder Essiglösung (1 Teil Säure auf 9 Teile Wasser). Zitronensäure wird bevorzugt, da sie weniger geruchsintensiv ist und konsistentere Ergebnisse liefert. Bei Essig verwenden Sie destillierten weißen Essig (5% Säuregehalt) anstelle von Apfelessig oder Weinessig, die zusätzliche Verbindungen enthalten. Bereiten Sie die Lösung in einem sauberen Polyethylen- oder Polypropylenbehälter mit mindestens 50% zusätzlichem Volumen vor, um das Schäumen aufzunehmen.
Detailliertes Verfahren:
- Anode gemäß Herstelleranweisung aus dem Ionisatorgehäuse entnehmen und dabei die Ausrichtung und Anschlusskonfiguration für die Wiedermontage beachten.
- Anode mit klarem Poolwasser vorspülen, um lose Ablagerungen und organische Stoffe zu entfernen, die die Säurewirkung beeinträchtigen könnten.
- Anode vollständig in die Säurelösung tauchen, dabei einen nichtmetallischen Halter (Plastikclip oder Schnur) verwenden. Sicherstellen, dass alle verkrusteten Oberflächen mit der Lösung in Kontakt kommen.
- Reaktion beobachten: Bläschenbildung (Freisetzung von Kohlendioxid) sollte innerhalb von 30-60 Sekunden beginnen. Wenn innerhalb von 2 Minuten keine Bläschenbildung auftritt, ist der Belag möglicherweise nicht säurelöslich oder erfordert eine stärkere Behandlung.
- 5-15 Minuten einweichen, dabei den Behälter alle 2-3 Minuten sanft schütteln, um den Lösungskontakt zu erneuern. Fortsetzen, bis die Bläschenbildung erheblich abnimmt oder vollständig aufhört.
- Anode entnehmen und sofort 60 Sekunden lang unter fließendem Wasser abspülen, um die Säurewirkung zu stoppen.
- Falls Rückstände verbleiben, mit einer weichen Nylonbürste leicht bürsten, dabei sanfte kreisende Bewegungen verwenden anstelle von abrasivem Schrubben.
- Abschließend mit destilliertem oder deionisiertem Wasser spülen, falls verfügbar, um Wasserflecken zu vermeiden.
- Vollständig mit einem fusselfreien Tuch trocknen, gefolgt von Lufttrocknung für mindestens 30 Minuten. Sicherstellen, dass die Anschlusspunkte und Gewinde vollständig feuchtigkeitsfrei sind.
- Unter guter Beleuchtung visuell überprüfen, um die vollständige Entfernung des Belags vor der Wiedermontage zu bestätigen.
Sicherheitsprotokoll: Nitrilhandschuhe (nicht Latex) und spritzwassergeschützte Schutzbrille tragen. In einem gut belüfteten Außenbereich arbeiten, fern von Kindern und Haustieren. Niemals verschiedene Säuren mischen. Backpulverlösung (1 Tasse pro Gallone Wasser) für versehentliche Verschüttungen oder Spritzer bereithalten. Entsorgen Sie verbrauchte Säurelösung, indem Sie sie mit reichlich Wasser verdünnen und mit weiterlaufendem Wasserfluss in den Abfluss gießen.
Wirksamkeitsbeschränkungen: Diese Methode entfernt nur karbonatbasierte Ablagerungen. Sie hat keine Auswirkungen auf Silikatablagerungen, Metalloxide oder stark gebundene Mischablagerungen. Wenn nach einer 15-minütigen Behandlung noch Ablagerungen vorhanden sind, gehen Sie zu Methode 2 über, anstatt die Einweichzeit zu verlängern, da eine längere Exposition gegenüber milder Säure über längere Zeiträume immer noch Kupfer beschädigen kann.
Methode 2: Moderate Säurereinigung (für moderate Beläge)
Ideale Anwendungen: Gemischte mineralische Ablagerungen von 0,8 bis 1,6 mm (1/32 bis 1/16 Zoll) Dicke, Ablagerungen, die gegen milde Säuren resistent sind, oder Situationen, in denen die Zeit zwischen den Reinigungen die optimalen Intervalle überschritten hat. Wirksam bei Calciumcarbonat mit eingebetteten organischen Stoffen oder beginnenden Stadien der Kupferverbindungsbildung.
Lösungsvorbereitung: 10%ige Salzsäurelösung. KRITISCH: IMMER Säure langsam unter Rühren ins Wasser geben, niemals Wasser in Säure. Verwenden Sie 1 Teil 31,45%ige Salzsäure auf 2 Teile Wasser (dies ergibt eine Endkonzentration von ungefähr 10%). In einem strapazierfähigen Polyethylenbehälter zubereiten, der speziell für die Säurelagerung ausgelegt ist, mit mindestens 100% zusätzlichem Volumen, um eine kräftige Schaumbildung zu verhindern. Wasser, wenn möglich, vorkühlen, um die Reaktionswärme zu reduzieren.
Detailliertes Verfahren:
- Führen Sie alle Vorbereitungen und Sicherheitsmaßnahmen durch, bevor Sie die Anode der Säure aussetzen. Stellen Sie alle Geräte in Reichweite bereit.
- Tauchen Sie die Anode vollständig mit einem nichtmetallischen Halter ein, um sicherzustellen, dass keine Lufteinschlüsse den Belag vom Kontakt mit der Lösung abhalten.
- Mit einem Timer genau überwachen: Typische Reaktionszeit 2-8 Minuten, abhängig von der Belagdicke und Temperatur. Kräftiges Bläschen zeigt eine aktive Belagentfernung an.
- Fortschritt in 2-Minuten-Intervallen überprüfen, indem Sie die Anode kurz anheben (mit Handschuhen), um sie zu inspizieren. Achten Sie auf Belagserweichung und Farbänderung.
- SOFORT entfernen, wenn die Bläschenbildung erheblich abnimmt (nicht unbedingt vollständig aufhört), um Kupferätzung zu verhindern. Maximale Einweichzeit: 10 Minuten, unabhängig vom Bläschenstatus.
- Sofort in ein Neutralisierungsbad überführen: Backpulverlösung (1 Tasse Natriumbicarbonat pro Gallone Wasser) für 2 Minuten unter sanftem Rühren.
- Gründlich unter fließendem Wasser für mindestens 2 Minuten abspülen, um sicherzustellen, dass alle Säurerückstände aus Ritzen und Anschlusspunkten gespült werden.
- Auf ein „rosa Erröten“ prüfen, das auf eine Exposition der Kupferoberfläche hinweist. Dies ist normal, deutet aber darauf hin, dass die Passivierungsschicht entfernt wurde.
- Vollständig trocknen, wenn möglich mit Druckluft, gefolgt von Warmluft (nicht über 50 °C/122 °F). Feuchtigkeit in der wieder zusammengebauten Einheit erzeugt galvanische Korrosionszellen.
- Anode nach dem Trocknen wiegen, wenn Erosionsraten verfolgt werden; eine Säurereinigung entfernt vernachlässigbares Kupfer, wenn sie richtig kontrolliert wird.
Wichtige Warnhinweise: Salzsäure ätzt und narbt Kupfer, wenn sie zu lange oder in zu hoher Konzentration einwirkt. Niemals 10 % Konzentration oder 10 Minuten Einweichzeit überschreiten. Die Säuretemperatur sollte während der Reaktion 40 °C (104 °F) nicht überschreiten; wenn die Lösung heiß wird, die Anode sofort entfernen und abkühlen lassen. Arbeiten Sie windaufwärts vom Säurebehälter, um das Einatmen von Dämpfen zu vermeiden. Entsorgen Sie verbrauchte Lösung doppelt verpackt mit absorbierendem Material.
Skalaspezifische Anpassungen: Bei Skalen mit sichtbaren grün/blauen Kupferverbindungen die Konzentration auf 5 % und die maximale Zeit auf 5 Minuten reduzieren. Bei organisch reichen braunen Skalen die Anode vor der Säurebehandlung 30 Minuten lang in einem enzymatischen Reiniger einweichen, um die organische Matrix abzubauen.
Methode 3: Elektrolytische Reinigung (Professionelle Technik)
Ideale Anwendungen: Schwerer, hartnäckiger Belag (>1/16 Zoll), komplexe gemischte Ablagerungen, Situationen, in denen Säurekontakt unerwünscht ist, oder wenn mechanische Reinigung bereits dünner gewordenes Anodenmaterial beschädigen könnte. Besonders effektiv bei Oxidschichten und tief passivierten Oberflächen, die einer chemischen Reinigung widerstehen.
Ausrüstungsanforderungen: 12V Batterieladegerät (manuell, nicht automatisch), Kathode aus Edelstahl (vorzugsweise 316er Güte), 5-10 Gallonen Kunststoffbehälter, Elektrolytlösung-Zutaten, Multimeter zur Stromüberwachung, nichtmetallische Halter für beide Elektroden.
Lösungsvorbereitung: Elektrolyt: 1 Esslöffel Waschsoda (Natriumcarbonat) pro Gallone destilliertem oder deionisiertem Wasser. Vermeiden Sie Leitungswasser mit hohem Mineralgehalt. Gründlich mischen, bis es vollständig aufgelöst ist. Die Lösung sollte für jede Anwendung frisch zubereitet werden.
Detailliertes Verfahren:
- Einrichtung in einem gut belüfteten Bereich mit elektrischen Sicherheitsmaßnahmen: FI-Schutzschalter, trockene Oberflächen, kein Wasser in der Nähe von elektrischen Anschlüssen.
- Behälter mit Elektrolyt füllen, um eine ausreichende Tiefe zu gewährleisten, um die skalierten Bereiche der Anode vollständig zu überdecken.
- Anode mit Kupferdraht oder Krokodilklemme am negativen (schwarzen) Ladekabel aufhängen. Guten elektrischen Kontakt sicherstellen.
- Edelstahlkathode (bevorzugt große Oberfläche) am positiven (roten) Kabel aufhängen und parallel zur Anode mit 2-4 Zoll Abstand positionieren.
- Sicherstellen, dass zu keinem Zeitpunkt während des Vorgangs ein direkter Kontakt zwischen den Elektroden besteht.
- Stromzufuhr bei 2 Ampere beginnen und Stromaufnahme überwachen. Anpassen, um sanftes Blubbern aufrechtzuhalten (ca. 4-6 Ampere für typische Haushaltsanoden).
- Prozess beobachten: Wasserstoffbläschen bilden sich an der Kathode, der Belag löst sich und fällt von der Anode ab. Der Prozess dauert typischerweise 15-45 Minuten, abhängig von der Belagdicke.
- Periodisch die Anode vorsichtig mit einer Plastikbürste bürsten, um gelösten Belag zu entfernen (Strom während des Bürstens AUSschalten).
- Für die letzten 2 Minuten die Polarität umkehren (Anode wird positiv), um abgelagerte metallische Partikel zu entfernen.
- Strom ausschalten, Anode entfernen, gründlich mit fließendem Wasser abspülen und vollständig trocknen.
Hauptvorteile: Entfernt Ablagerungen ohne Säurekontakt, wodurch das Ätzrisiko entfällt. Gleichmäßige Reinigungsaktion bewahrt die Anodengeometrie. Kann tief passivierte Anoden in einen aktiven Zustand zurückversetzen. Umweltfreundlicherer Abfallstrom (neutraler Elektrolyt gegenüber Säure).
Sicherheitsaspekte: Die Wasserstoffgasproduktion erfordert Belüftung, keine offenen Flammen oder Funken in der Nähe. Elektrolyt kann bei längerem Betrieb heiß werden; Temperatur überwachen. Trennen Sie immer die Stromversorgung, bevor Sie Elektroden handhaben. Verwenden Sie nur manuelle Batterieladegeräte; automatische Ladegeräte können die Elektrolyse als Batteriezustand falsch interpretieren.
Methode 4: Mechanische Reinigung (letzte Option)
Ideale Anwendungen: Extreme Situationen, in denen Säuren nicht verfügbar oder aufgrund von Einrichtungsbeschränkungen ungeeignet sind, oder wenn es um nicht-säurelösliche Ablagerungen (Silika, einige Metalloxide) geht. Auch nützlich für die punktuelle Behandlung starker lokaler Verkrustungen nach der Grob-Entfernung durch andere Methoden.
Hierarchie der Werkzeugauswahl:
- Primär: Kunststoff- oder Holzschaber (Kreditkartenkanten, Kunststoffspachtel, Zungenhölzer)
- Sekundär: Nylon-Scheuerpads (weiß, nicht farbig, da diese Schleifmittel enthalten können)
- Tertiär: Messingbürste (nur für hartnäckige Stellen, wenn Kunststoff/Nylon nicht ausreicht)
- Finish: Feines Nylonpad (entspricht 600er Körnung oder feiner) zum Glätten der Oberfläche
- Spezialisiert: Zahnarztwerkzeuge (Kunststoff) zur Reinigung von Rissen
Detailliertes Verfahren:
- Die Anode, wenn möglich, 30-60 Minuten in warmem Wasser einweichen, um den Belag aufzuweichen. Die Zugabe eines Tensids (ein Tropfen Spülmittel) kann die Wasserdurchdringung verbessern.
- Mit einem Kunststoffschaber in einem flachen Winkel (10-20°) den größten Teil des Belags vorsichtig entfernen. Arbeiten Sie in Längsrichtung der Anode, nicht umlaufend.
- Anschließend mit einem Nylon-Scheuerpad in kreisenden Bewegungen mit mäßigem Druck arbeiten. Die Pads häufig wechseln, da sie sich mit Ablagerungen füllen.
- Für hartnäckige Stellen eine Messingbürste mit leichtem Druck und minimalen Strichen verwenden. Messing ist weicher als Kupfer, aber härter als der Belag.
- Regelmäßig unter fließendem Wasser abspülen, um Ablagerungen zu entfernen und den Fortschritt zu überprüfen. Wenn verfügbar, eine Lupe verwenden, um nach verbleibenden Belägen zu suchen.
- Abschließendes Polieren mit einem feinen Nylonpad in Längsrichtung, um eine gleichmäßige Oberflächenbeschaffenheit zu erzielen.
- Ultraschallreiniger optional: Falls vorhanden, kann ein 10-minütiges Ultraschallbad in Wasser mit mildem Reinigungsmittel die letzten Partikel entfernen.
Kritische Verbote: NIEMALS Stahlwerkzeuge, Bürsten oder Wolle verwenden, da sie die Anode mit Eisenpartikeln verunreinigen, die galvanische Korrosionsstellen erzeugen. Vermeiden Sie aggressives Schaben, das tiefe Rillen erzeugt oder die Anodengeometrie verändert. Verwenden Sie keine Elektrowerkzeuge (Dremel usw.), da diese übermäßiges Material entfernen und unebene Oberflächen erzeugen.
Schadensbeurteilung: Nach der mechanischen Reinigung sorgfältig prüfen auf: Kratzer tiefer als 0,005 Zoll, Rillen, veränderte Abmessungen oder Oberflächenverfärbungen, die auf übermäßige Materialentfernung hinweisen. Den Durchmesser an den gereinigten Stellen mit den Originalspezifikationen vergleichen.
Nachbehandlung und Schutzprotokoll nach der Reinigung:
Passivierungsrestauration:
Nach der Säurereinigung verlieren Anoden ihre schützende Oxidschicht, wodurch chemisch aktive Oberflächen entstehen, die zu schneller Wiederverkrustung und ungleichmäßiger anfänglicher Erosion neigen. Einige Fachleute empfehlen ein kurzes Einweichen in einer milden Wasserstoffperoxidlösung (3 %, 1-2 Minuten), um eine dünne, gleichmäßige Oxidschicht wiederherzustellen. Alternative Methode: 24 Stunden an der Luft lassen, bevor sie wieder eingebaut werden, um eine natürliche Oxidation zu ermöglichen. Für kritische Anwendungen werden proprietäre Passivierungslösungen verwendet, die speziell für Kupferelektroden entwickelt wurden.
Oberflächenkonditionierung:
Leichtes Polieren mit feiner (0000) Stahlwolle kann eine gleichmäßigere Oberfläche für eine gleichmäßige Stromverteilung schaffen, entfernt aber minimal Material (typischerweise <0,001 Zoll). Anschließend mit Alkohol abwischen, um Polierrückstände zu entfernen. Bei Anoden, die Erosionsmuster aufweisen, kann ein selektives Polieren von erhöhten Stellen helfen, den Strom gleichmäßiger zu verteilen.
Wartung der Anschlüsse:
- Elektrische Kontakte mit elektronischem Kontaktreiniger oder feinem Schleifpapier (600er Körnung) reinigen.
- Auf Lochfraß oder Korrosion an den Anschlusspunkten prüfen; bei geringfügigen Schäden glattfeilen, bei schweren Schäden Bauteile ersetzen.
- Dielektrizitätsfett auf die Gewinde auftragen, bevor die Montage erfolgt, um galvanische Korrosion zu verhindern und gleichzeitig den elektrischen Kontakt durch die Passflächen aufrechtzuerhalten.
- Anschlüsse gemäß Herstellerangaben anziehen (typischerweise 8-12 in-lbs für Wohnsysteme).
Systemspülung und Inbetriebnahme:
- Nach dem Wiedereinsetzen der gereinigten Anode die Pumpe 30 Minuten lang ohne Solarstrom laufen lassen, um eventuelle Verunreinigungen aus dem System zu spülen.
- Filterdruck prüfen, ein deutlicher Anstieg deutet auf Kalkpartikel im System hin, die eine Rückspülung oder Filterreinigung erfordern.
- Solarstrom über einen Zeitraum von 15 Minuten schrittweise wieder einführen und dabei Spannung/Strom überwachen.
- Elektrische Parameter nach der Reinigung als neue Basislinie für zukünftige Vergleiche dokumentieren.
- Kupferwerte im Pool 24 Stunden nach Inbetriebnahme testen, um die Systemfunktionalität zu überprüfen.
Entscheidungsmatrix zur Methodenwahl:
Nutzen Sie diese Kurzanleitung zur Auswahl der geeigneten Methode:
- Kalk ≤0,8mm, weiß/kreidig: Methode 1 (95 % Erfolgsquote)
- Kalk 0,8-1,6mm, gemischte Zusammensetzung: Methode 2 (85 % Erfolgsquote)
- Kalk >1,6mm, beliebige Zusammensetzung: Methode 3 (75 % Erfolgsquote) oder professioneller Service
- Nicht säurelösliche Ablagerungen: Methode 4 gefolgt von Methode 3
- Anode <50 % des ursprünglichen Durchmessers: Nur Methode 1 (Material erhalten)
- Sichtbare Lochfraßkorrosion oder Risse: Vorsichtige Methode 1, bei Reinigungsbedarf Ersatz in Betracht ziehen
Durch die Beherrschung dieser Reinigungsmethoden und deren umsichtige Anwendung auf der Grundlage einer systematischen Bewertung können Sie die optimale Anodenleistung aufrechterhalten und gleichzeitig die Lebensdauer maximieren. Die effektivsten Wartungstechniker beherrschen mehrere Methoden, was es ihnen ermöglicht, unterschiedliche Bedingungen präzise zu behandeln, anstatt sich für alle Situationen auf einen einzigen Ansatz zu verlassen.

5. Wann reinigen, wann ersetzen: Kritische Entscheidungsfaktoren
Die Entscheidung, ob Sie Ihre Kupferanode reinigen oder ersetzen, ist eine der wichtigsten Entscheidungen bei der Wartung von Solaranlagen-Ionisatoren. Diese Wahl stellt ein grundlegendes Gleichgewicht zwischen Ressourcenschonung und Schutz Ihres gesamten Poolsystems dar. Der Austausch ist mit erheblichen direkten Kosten und Installationsaufwand verbunden, aber die weitere Verwendung einer erschöpften oder beschädigten Anode birgt versteckte Kosten, die oft die Austauschkosten übersteigen: eine beeinträchtigte Poolhygiene, die zu potenziellen Gesundheitsrisiken führt, eine beschleunigte Beschädigung anderer Systemkomponenten, ein erhöhter Chemikalieneinsatz und die eventuelle Gewissheit eines Notfallaustauschs unter ungünstigen Bedingungen.
Der Entscheidungsrahmen erfordert, über eine einfache visuelle Beurteilung hinauszugehen und quantitative Messungen, Leistungsdaten und zukunftsgerichtete Prognosen einzubeziehen. Eine Anode, die heute noch brauchbar erscheint, könnte sich Schwellenwerten nähern, die zum ungünstigsten Zeitpunkt – typischerweise mitten im Sommer, wenn Pools am stärksten genutzt werden – sichtbar werden. Die Entwicklung eines systematischen Evaluierungsprotokolls verwandelt diese kritische Entscheidung von einem Rätselraten in eine datengesteuerte Strategie, die sicherstellt, dass Sie Komponenten zum optimalen Zeitpunkt ersetzen, an dem der maximale Wert ausgeschöpft wurde, ohne Systemausfälle zu riskieren.
Absolute Austauschindikatoren (Sofortiger Austausch – keine weitere Verwendung möglich)
Diese Bedingungen stellen unmittelbare Sicherheits- und Betriebsanliegen dar, die eine weitere Reinigung oder vorübergehende Maßnahmen ausschließen. Wenn einer dieser Indikatoren vorhanden ist, stellen Sie die Verwendung sofort ein und fahren Sie mit dem Austausch fort:
- Struktureller Fehler: Sichtbare Risse, vollständige Brüche oder starke Biegungen, die eine ordnungsgemäße Installation verhindern oder einen zuverlässigen elektrischen Kontakt aufrechterhalten. Selbst Haarrisse können sich unter Betriebsbelastung schnell ausbreiten und zu einem vollständigen Ausfall während des Betriebs führen.
- Extremer Materialverlust: Durchmesser um mehr als 25 % gegenüber den ursprünglichen Spezifikationen reduziert, oder ein beliebiger Abschnitt, der weniger als 50 % des ursprünglichen Durchmessers misst. Diese Schwellenwerte weisen auf eine fortgeschrittene Erschöpfung hin, bei der das verbleibende Material die Betriebsströme nicht sicher ohne Überhitzung oder beschleunigten Ausfall führen kann.
- Fehler an der Anschlussstelle: Abgerissene Gewinde, gebrochene Anschlusslaschen oder starke Korrosion an elektrischen Kontakten, die nicht gereinigt werden können, um eine zuverlässige Verbindung wiederherzustellen. Kompromittierte Verbindungen erzeugen Widerstandserwärmungspunkte, die Steuerungen beschädigen und Brandgefahren verursachen können.
- Perforation oder kritische Lochfraßkorrosion: Tatsächliche Löcher im Anodenmaterial oder Vertiefungen, die tiefer als 1/8 Zoll (3 mm) sind und Spannungskonzentrationspunkte erzeugen. Diese Defekte beeinträchtigen die strukturelle Integrität grundlegend und schaffen lokalisierte Bereiche hoher Stromdichte, die einen weiteren Abbau beschleunigen.
- Fehler bei der galvanischen Isolation: Anzeichen von Kupferablagerungen auf Nicht-Kupfer-Komponenten, die darauf hinweisen, dass die Anode elektrisch nicht mehr ordnungsgemäß isoliert ist, wodurch unkontrollierte galvanische Zellen entstehen, die andere Poolausrüstungen beschädigen.
- Anzeichen von thermischen Schäden: Verfärbungsmuster, die auf Überhitzung, geschmolzene Bereiche oder Rekristallisation der Kupferstruktur hinweisen, was darauf schließen lässt, dass die Anode Temperaturen über den sicheren Betriebsgrenzen ausgesetzt war.
Relative Austauschindikatoren (Austausch in naher Zukunft in Betracht ziehen)
Diese Bedingungen deuten darauf hin, dass die Anode das Ende ihrer Lebensdauer erreicht und der Austausch proaktiv und nicht reaktiv geplant werden sollte. Während ein sofortiger Austausch möglicherweise nicht unbedingt erforderlich ist, erweist sich eine Verzögerung über den nächsten Wartungszyklus hinaus oft als kontraproduktiv:
- Beschleunigte Verbrauchsrate: Wenn die Anode in Haushaltssystemen mehr als 0,5 g/Tag verliert, deutet dies entweder auf elektrische Probleme (übermäßiger Strom) oder auf eine schlechte Wasserchemie hin, die eine unnatürlich schnelle Erosion verursacht. Diese unhaltbare Rate deutet darauf hin, dass die Anode die kritische Erschöpfung viel früher erreichen wird als die normalen Lebenserwartungen.
- Ausgeprägt ungleichmäßiges Verschleißbild: Eine Seite ist deutlich stärker erodiert als die andere (mehr als 30 % Durchmesserunterschied), was auf Stromverteilungsprobleme hindeutet, die durch Reinigung nicht behoben werden können. Dies deutet auf grundlegende Probleme bei der Installationsgeometrie, den Strömungsmustern oder den elektrischen Anschlüssen hin, die jede Anode in der aktuellen Konfiguration weiterhin beeinflussen werden.
- Zunehmende Wartungshäufigkeit: Wenn trotz optimierter Wasserchemie mehr als einmal monatlich gereinigt werden muss, deutet dies darauf hin, dass die Oberflächen degradation der Anode einen Punkt erreicht hat, an dem sich Ablagerungen leichter oder schneller bilden. Dies weist oft auf Oberflächenrauheit, Mikropitting oder chemische Veränderungen im Kupfer hin, die die Ablagerungsbildung beschleunigen.
- Altersbedingte Überlegungen: Die meisten Kupferanoden leisten unter normalen Bedingungen 2-5 Jahre zuverlässige Dienste. Über diesen Bereich hinaus sollte ein Austausch in Betracht gezogen werden, auch wenn die visuelle Inspektion akzeptabel erscheint, da Materialermüdung, kumulative Belastung und mikroskopische Degradation möglicherweise nicht sichtbar sind, aber zu einem plötzlichen Ausfall führen können.
- Progressiver Effizienzrückgang: Dokumentierte Reduzierung der Ionenproduktionseffizienz (freigesetzte Kupferionen pro Amperestunde) über mehrere Reinigungszyklen hinweg, was darauf hindeutet, dass sich das Anodenmaterial selbst so verändert, dass seine elektrochemische Wirksamkeit abnimmt.
- Erhöhter elektrischer Widerstand: Progressiver Anstieg der Betriebsspannung, die zur Aufrechterhaltung des Zielstroms erforderlich ist, der durch Reinigung nicht vollständig behoben werden kann, was auf dauerhafte Veränderungen der elektrischen Eigenschaften oder Grenzflächeneigenschaften der Anode hindeutet.
Die 50%-Regel: Eine praktische Richtlinie für private Systeme
Eine weithin akzeptierte praktische Richtlinie für private Solaranlagen mit Ionisatoren: Wenn Ihre Anode auf etwa 50 % ihrer ursprünglichen Masse oder Querschnittsfläche erodiert ist, beginnen Sie ernsthaft mit der Planung des Austauschs. Dieser konservative Schwellenwert stellt sicher, dass der Austausch stattfindet, während die Anode noch genügend Material hat, um bei Bedarf eine ganze Saison zu überstehen, wodurch Ausfälle mitten in der Saison während der Hauptschwimmzeiten vermieden werden.
Sie können die verbleibende Lebensdauer mit diesen Methoden abschätzen:
- Methode der Durchmesser Messung: Messen Sie an mehreren Stellen entlang der Anodenlänge mit einem Messschieber. Vergleichen Sie mit den ursprünglichen Spezifikationen. Eine Durchmesserminderung um 30 % entspricht einem Verlust von etwa 50 % der Querschnittsfläche (da Fläche = πr²).
- Gewichtsvergleichsmethode: Wiegen Sie die Anode mit einer Präzisionswaage und vergleichen Sie das Gewicht mit dem erwarteten Gewicht einer neuen Anode. Berücksichtigen Sie eventuelle Ablagerungen, die Gewicht hinzufügen könnten – reinigen Sie die Anode vor dem Wiegen gründlich für eine genaue Bewertung.
- Visueller Referenzvergleich: Wenn Sie Zugang zu einer neuen Anode des gleichen Modells haben, kann ein direkter visueller Vergleich überraschend aufschlussreich sein. Legen Sie sie nebeneinander bei guter Beleuchtung.
- Volumenverdrängungsmethode: Bei unregelmäßigen Formen messen Sie die Wasserverdrängung, um das verbleibende Volumen im Vergleich zu den ursprünglichen Spezifikationen abzuschätzen.
Denken Sie daran, dass die 50%-Regel bewusst konservativ ist. Viele Anoden können über diesen Punkt hinaus noch ausreichend funktionieren, aber das Risiko eines plötzlichen Ausfalls steigt über diesen Schwellenwert hinaus unverhältnismäßig stark an. Für gewerbliche Systeme oder Situationen, in denen Ausfallzeiten besonders kostspielig sind, sollte ein Austausch bei 60 % Restmasse in Betracht gezogen werden, um einen unterbrechungsfreien Betrieb zu gewährleisten.
Umfassender Kosten-Nutzen-Analyse-Rahmen
Eine wirtschaftlich fundierte Entscheidung erfordert die Analyse direkter und indirekter Kosten über mehrere Dimensionen hinweg. Dieser Rahmen hilft, das zu quantifizieren, was sonst eine emotionale oder bequemlichkeitsbasierte Entscheidung wäre:
Direkte Ersatzkosten:
- Preis der neuen Anode (einschließlich verbesserter Modelle oder Designs)
- Versandkosten und eventuelle Steuern
- Installationszeit bewertet mit Ihrem entsprechenden Stundensatz
- Alle benötigten Zusatzteile (neue Dichtungen, Anschlüsse, Befestigungsmaterial)
- Kosten für Systemausfallzeiten, wenn der Pool während des Austauschs außer Betrieb genommen werden muss
Laufende Wartungskosten (bei weiterer Nutzung der aktuellen Anode):
- Reinigungsmittel (Säuren, Bürsten, Schutzausrüstung)
- Ihr Zeitwert für jeden Reinigungszyklus
- Erhöhter Überwachungsaufwand, wenn sich die Anode dem Ausfall nähert
- Risikoprämie für potenziellen Systemausfall
- Allmählicher Effizienzverlust, der häufigere Reinigungen erfordert
Kosten durch Leistungsabfall:
- Reduzierte Ionenproduktion, die zusätzliche Chemikalien (Chlor, Algizide) erfordert
- Erhöhter Stromverbrauch, da das System härter arbeiten muss, um die gleichen Ionenkonzentrationen zu erzeugen
- Potenzial für Algenblüten oder Probleme mit der Wasserqualität während Perioden unzureichender Desinfektion
- Beschleunigter Verschleiß anderer Systemkomponenten aufgrund suboptimalen Betriebs
Risikobewertungsfaktoren:
- Wahrscheinlichkeit eines vollständigen Ausfalls während der Hochsaison
- Kosten für den Notdienst, falls professionelle Hilfe benötigt wird
- Potenzielle Kollateralschäden an Steuerung oder anderen Komponenten
- Gesundheits- und Sicherheitsrisiken durch unzureichende Poolhygiene
- Auswirkungen auf die Schließung des Pools während Reparaturen
Entscheidungsschwellen und Faustregeln
Basierend auf der Analyse Hunderter Solaranlagen-Ionisierungssysteme ergeben sich folgende praktische Richtlinien:
- Wenn eine Anode unter normalen Bedingungen mehr als 6 Mal jährlich gereinigt werden muss, ist der Austausch fast immer wirtschaftlicher als die fortgesetzte Wartung.
- Wenn die Gesamtkosten für ein zusätzliches Jahr Wartung 60 % der Austauschkosten übersteigen, ist der Austausch finanziell gerechtfertigt.
- Wenn die Anode irgendeine Form von thermischer Belastung erfahren hat (Anzeichen von Überhitzung), sollte der Austausch unabhängig von anderen Faktoren erfolgen, da die Materialeigenschaften dauerhaft verändert sind.
- Für Anoden, die älter als 4 Jahre sind, sollte ein vorbeugender Austausch vor Beginn der fünften Saison in Betracht gezogen werden, da die Wahrscheinlichkeit eines Ausfalls mitten in der Saison jenseits dieses Punktes dramatisch ansteigt.
- Wenn Sie planen, während der Poolsaison längere Zeit abwesend zu sein, ersetzen Sie fragwürdige Anoden vor Ihrer Abreise, um nicht zu einem kontaminierten Pool zurückzukehren.
Der optimale Zeitpunkt für den Austausch
Der optimale Austausch erfolgt, wenn: die Anode ihre maximale Lebensdauer erbracht hat, der Austausch bequem geplant werden kann, die Kosten durch Planung minimiert werden und keine Notfallsituationen vorliegen. Um diesen optimalen Zeitpunkt zu treffen:
- Beginnen Sie mit einer systematischen Überwachung des Anoden zustands ab dem 2. Jahr
- Bei ersten Anzeichen von beschleunigtem Verschleiß oder häufiger Ablagerungsbildung beginnen Sie mit der Suche nach Ersatzoptionen
- Erwägen Sie einen Austausch während der Nebensaison oder in Übergangszeiten, wenn der Pool weniger genutzt wird
- Halten Sie eine Ersatzanode bereit, sobald die vorhandene Einheit 75 % ihrer erwarteten Lebensdauer erreicht hat
- Planen Sie den Austausch als geplante Wartungsmaßnahme und nicht als Notfallreparatur
Besondere Überlegungen für solarspezifische Systeme
Solar-Ionisatoren weisen einzigartige Überlegungen zum Austausch auf:
- Koordinieren Sie den Austausch mit der Wartung der Solarpaneele, um die Effizienz zu steigern
- Erwägen Sie ein Upgrade auf verbesserte Anodenmaterialien oder -designs, die seit der Erstinstallation verfügbar geworden sein könnten
- Beurteilen Sie, ob Systemleistungsprobleme möglicherweise eher mit Solarkomponenten als mit der Anode selbst zusammenhängen
- Bei bodenmontierten Solarsystemen kann der Anodenwechsel komplexer sein – berücksichtigen Sie dies bei der Zeitplanung
- Saisonale Sonneneinstrahlungsschwankungen bedeuten, dass sich die Anoden korrosionsraten im Laufe des Jahres ändern – berücksichtigen Sie dies bei der Berechnung der Lebensdauer
Durch die Anwendung dieses umfassenden Entscheidungsrahmens wandeln Sie den Anodenwechsel von einem reaktiven Notfall in eine strategische Wartungsaktivität um. Die erfolgreichsten Poolbesitzer legen klare Schwellenwerte fest, die auf ihrem spezifischen System, Nutzungsmustern und Risikotoleranz basieren, und halten sich dann an diese Richtlinien, selbst wenn die Anode für den weiteren Gebrauch „gut genug“ erscheint. Dieser disziplinierte Ansatz maximiert den Wert jeder Anode und eliminiert gleichzeitig den Stress und die Kosten unerwarteter Systemausfälle.

6. Fortgeschrittene präventive Strategien zur Verlängerung der Reinigungsintervalle
Proaktives Management kann die Zeit zwischen notwendigen Reinigungen verdreifachen oder vervierfachen und gleichzeitig die Gesamtleistung des Systems verbessern. Diese Strategien gehen auf die Grundursachen statt auf die Symptome ein.
Optimierung der Wasserchemie:
- Kalziummanagement: Halten Sie 150-250 ppm (unterhalb der traditionellen Empfehlungen). Verwenden Sie nach Möglichkeit weiches Füllwasser. Für Gebiete mit hartem Wasser installieren Sie einen Enthärter für das ganze Haus oder verwenden Sie einen tragbaren Enthärter zum Nachfüllen des Pools.
- pH-Präzisionsregelung: Halten Sie 7,2-7,4 pH-Wert, wenn möglich mit einer automatischen Säurezufuhr. Jede Reduzierung des pH-Werts um 0,3 Einheiten kann die Reinigungsintervalle in hartem Wasser verdoppeln.
- Verwendung von Kalkschutzmitteln: Fügen Sie monatlich Polyphosphat- oder Phosphonat-Kalkschutzmittel hinzu. Diese Verbindungen stören die Kristallbildung auf molekularer Ebene. Verwenden Sie Produkte, die speziell als kompatibel mit Ionisierungssystemen gekennzeichnet sind.
- Sequestriermittel: Bei Wasser mit hohem Metallgehalt verwenden Sie Chelatbildner, die Kalzium- und Magnesiumionen in löslichen Komplexen binden.
Änderungen des Systembetriebs:
- Gepulster Betrieb: Programmieren Sie den Controller für intermittierenden Betrieb (z. B. 4 Stunden ein, 4 Stunden aus) statt für kontinuierlichen Betrieb. Ermöglicht die Stabilisierung des pH-Werts und reduziert die lokale Erwärmung.
- Stromoptimierung: Arbeiten Sie am unteren Ende des empfohlenen Strombereichs. Reduziert die Wärmeentwicklung und die Beschleunigung der Ablagerungsbildung, während in der Regel ausreichend Ionen bereitgestellt werden.
- Saisonale Anpassung: Reduzieren Sie die Leistung in den heißesten Monaten, wenn die Ablagerungsbildung beschleunigt wird, um 30-50 % und gleichen Sie dies durch etwas längere Laufzeiten aus.
- Durchflussratenüberprüfung: Stellen Sie einen ordnungsgemäßen Durchfluss durch die Ionisatorkammer sicher. Geringer Durchfluss erhöht die lokale Erwärmung und Ablagerungsbildung. Hoher Durchfluss sorgt für eine mechanische Reinigungsaktion.
Physikalische und Designänderungen:
- Anodenbeschichtung (fortgeschritten): Einige Fachleute tragen dünne, leitfähige Beschichtungen auf, um die Ablagerungsbildung zu reduzieren. Kohlenstoffbasierte Beschichtungen oder proprietäre Behandlungen können die Reinigungsintervalle verlängern, erfordern jedoch Fachwissen.
- Opferzinkelektroden: Installieren Sie eine kleine Zinkanode stromaufwärts der Kupferanode. Zinkcarbonate bilden sich anstelle von Calciumcarbonaten auf Kupfer, und Zinkcarbonat ist weicher und leichter zu entfernen.
- Vorfilterung: Installieren Sie einen Kartuschenfilter speziell für das Ionisator-Speisewasser, um Partikel zu entfernen, die die Bildung von Ablagerungen initiieren.
- Temperaturmanagement: Schattieren Sie die Ionisator einheit während der Spitzenzeiten der Sonneneinstrahlung. Installieren Sie einen Kühlkörper oder Kühlrippen am Ionisatorgehäuse, wenn es heiß wird.
Überwachung und vorausschauende Wartung:
- Spannungstrendüberwachung: Notieren Sie wöchentlich die Betriebsspannung. Ein allmählicher Anstieg deutet auf eine fortschreitende Ablagerungsbildung hin. Ein plötzlicher Sprung deutet auf ein starkes Ablagerungsereignis hin.
- Automatisierte Wasserprüfung: Verwenden Sie kontinuierliche Monitore für pH-Wert, Leitfähigkeit und Kalzium. Erhalten Sie Benachrichtigungen, wenn die Bedingungen die Ablagerungsschwellen erreichen.
- Kamera-Inspektionsöffnungen: Für häufig problematische Systeme installieren Sie klare Inspektionsöffnungen oder verwenden Sie Endoskopkameras, um den Anoden zustand ohne Demontage zu überwachen.
- Prädiktive Analysen: Verwenden Sie Wartungssoftware, die Wasserdaten, Wetter und Nutzung analysiert, um optimale Reinigungszeiten vorherzusagen.
7. Behebung häufiger Anodenprobleme und Leistungsprobleme
Selbst bei ordnungsgemäßer Poolwartung können Anodenprobleme auftreten. Diese Anleitung zur Fehlerbehebung behandelt die häufigsten Probleme mit Kupferanoden von Solarpool-Ionisatoren.
Problem: Schnelle Verkalkung trotz kürzlicher Reinigung
Mögliche Ursachen:
- Wassertemperatur über 32°C in Kombination mit hohem Kalziumgehalt
- pH-Wert konstant über 7,6
- Geringe Strömung durch die Ionisationskammer führt zu lokaler Überhitzung
- Betrieb mit hoher Stromdichte
Lösungen: Wasserchemie überprüfen und anpassen, Durchflussrate erhöhen, Betriebsstrom reduzieren, Ionisator abschirmen, Zugabe von Kesselsteininhibitor in Betracht ziehen.
Problem: Ungleichmäßige Anodenerosion
Mögliche Ursachen:
- Schlechte elektrische Verbindung auf einer Seite
- Strömungsmuster, das eine Seite der Anode begünstigt
- Herstellungsfehler, der zu Stromkonzentration führt
- Galvanische Korrosion durch Kontakt mit ungleichen Metallen
Lösungen: Alle elektrischen Kontakte überprüfen und reinigen, auf korrekte Anodenausrichtung im Strömungskanal prüfen, Anode regelmäßig um 180° drehen, sicherstellen, dass kein Metall-zu-Metall-Kontakt im Gehäuse besteht.
Problem: Anodenkorrosion außerhalb der Saison
Mögliche Ursachen:
- Installiert im Pool gelassen bei ausgeschaltetem System (galvanische Korrosion)
- Lagerung unter feuchten Bedingungen ohne ordnungsgemäßes Trocknen
- Kontakt mit anderen Metallen während der Lagerung
- Restliche Säure von der Reinigung nicht neutralisiert
Lösungen: Anode außerhalb der Saison entfernen, an einem trockenen Ort in Papier (nicht Plastik) eingewickelt lagern, vollständiges Trocknen nach der Reinigung sicherstellen, Säurebäder mit Natronlösung neutralisieren.
Notfallprotokoll bei Anodenausfall:
- Ionisator-System sofort am Controller ausschalten
- Anode aus dem Wasser entfernen, um weitere galvanische Korrosion zu verhindern
- Chlor hinzufügen, um die Hygiene bis zur Reparatur aufrechtzuerhalten
- Das gesamte System auf Schäden durch die defekte Anode überprüfen
- Ionisator-Kammer von Schmutz und Korrosionsprodukten reinigen
- Ersatzanode gemäß den Herstellerangaben installieren
- Systemfunktion vor der Wiederinbetriebnahme testen
Denken Sie daran, dass die richtige Anodenwartung mehr als nur Ihren Ionisator betrifft – sie beeinflusst die gesamte Poolchemie, den Badekomfort, die Lebensdauer der Ausrüstung und die Betriebskosten. Die Zeit, die in das Verständnis und die Umsetzung dieser Wartungsprinzipien investiert wird, zahlt sich vielfach aus durch reduzierten Chemikalienverbrauch, weniger Geräteausfälle und stets sauberes, klares Poolwasser während der gesamten Badesaison.