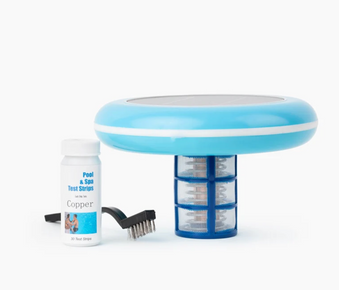
L'entretien de l'anode de cuivre de votre ionisateur solaire de piscine n'est pas seulement une tâche d'entretien de piscine parmi d'autres, c'est une procédure essentielle qui a un impact direct sur l'efficacité de l'assainissement de votre système, l'efficacité énergétique, la longévité de l'équipement et la qualité globale de l'eau de votre piscine. Contrairement aux systèmes traditionnels au chlore où les niveaux de produits chimiques peuvent être facilement ajustés, les systèmes d'ionisation reposent sur des processus électrochimiques précis qui sont profondément affectés par l'état de l'anode. Ce guide complet explore tous les aspects de l'entretien des anodes de cuivre, en fournissant des recommandations scientifiquement fondées, des procédures étape par étape et des stratégies d'optimisation avancées.
L'anode de cuivre de votre ionisateur solaire est la principale source d'ions désinfectants grâce à une érosion électrochimique contrôlée. Au fur et à mesure que ce composant essentiel fonctionne, il accumule naturellement du tartre minéral, développe des irrégularités de surface et subit des changements physiques qui affectent ses performances. Comprendre la science derrière ces changements et mettre en œuvre des protocoles d'entretien appropriés peut prolonger la durée de vie de l'anode de 300 à 400 %, réduire les besoins en produits chimiques de votre piscine de 40 à 60 % et prévenir les problèmes courants tels que l'assainissement inefficace, l'eau trouble ou les problèmes de taches.
Table des matières
- La science électrochimique derrière la dégradation de l'anode
- Fréquence de nettoyage optimale : Facteurs déterminant votre programme
- Protocole complet d'inspection et d'évaluation de l'anode
- Méthodes de nettoyage étape par étape : Du basique au professionnel
- Quand nettoyer et quand remplacer : Facteurs de décision critiques
- Stratégies préventives avancées pour espacer les nettoyages
- Dépannage des problèmes courants d'anode et de performance
1. La science électrochimique derrière la dégradation de l'anode
Comprendre les processus électrochimiques fondamentaux se produisant au niveau de votre anode de cuivre fournit les bases d'un entretien efficace. Les ioniseurs solaires de piscine fonctionnent sur le principe de l'électrolyse, où des cellules photovoltaïques convertissent la lumière du soleil en courant continu (généralement 12 à 48 volts à 0,5 à 3,0 ampères) qui passe entre des électrodes de cuivre (et souvent d'argent) suspendues dans le flux d'eau de votre piscine. Ce circuit électrique crée une cellule électrochimique où l'eau de votre piscine sert d'électrolyte, facilitant la libération contrôlée d'ions désinfectants tout en initiant simultanément des processus qui dégradent l'anode au fil du temps.
L'efficacité de ce système dépend du maintien de conditions optimales aux interfaces des électrodes. Lorsque l'entartrage, la passivation ou l'érosion inégale se produisent, les réactions électrochimiques soigneusement équilibrées sont perturbées, ce qui entraîne une diminution de la production de désinfectant, une augmentation de la consommation d'énergie et une dégradation accélérée de l'équipement. En comprenant ces principes sous-jacents, vous pouvez mettre en œuvre des stratégies d'entretien qui s'attaquent aux causes profondes plutôt que de simplement traiter les symptômes.
La réaction primaire de l'anode : production contrôlée de désinfectant
Les atomes de cuivre à la surface de l'anode subissent une oxydation selon la demi-réaction : Cu(s) → Cu²⁺(aq) + 2e⁻. Ce processus électrochimique se produit à un potentiel d'électrode standard de +0,34 volts par rapport à l'électrode standard à hydrogène (ESH). Le taux de libération des ions cuivre suit la loi de Faraday sur l'électrolyse, où chaque ampère-heure de courant libère théoriquement 1,185 grammes de cuivre en solution, bien que l'efficacité pratique varie généralement entre 70 et 90 % en raison de réactions concurrentes et de pertes système.
Cette érosion contrôlée libère des ions cuivre dans l'eau de votre piscine à un rythme proportionnel au flux de courant, généralement 0,1 à 0,5 gramme par jour selon la taille du système, l'exposition au soleil et la conductivité de l'eau. Ces ions cuivre fournissent l'action algistatique et bactériostatique primaire par de multiples mécanismes : ils perturbent les systèmes enzymatiques des micro-organismes, interfèrent avec la photosynthèse chez les algues et endommagent les membranes cellulaires. Les ions restent actifs dans l'eau pendant de longues périodes, assurant un assainissement résiduel qui réduit la dépendance aux produits chimiques traditionnels à base de chlore de 50 à 90 % dans les systèmes bien entretenus.
Réactions secondaires conduisant à la dégradation :
- Mécanismes d'entartrage minéral : Les carbonates de calcium et de magnésium dans une eau de piscine claire précipitent sur la surface de l'anode, formant des couches isolantes qui réduisent la surface effective. La formation de tartre suit le principe de la solubilité inverse : ces minéraux deviennent moins solubles à mesure que la température de l'eau augmente et que le pH s'élève, deux conditions courantes dans les piscines exposées au soleil. Le processus d'entartrage s'amorce sur les sites de nucléation à la surface de l'anode, où des imperfections microscopiques ou des dépôts existants fournissent des surfaces à faible énergie pour la croissance des cristaux. Le taux d'entartrage suit une relation exponentielle avec l'indice de saturation de Langelier (ISL), chaque augmentation de 0,3 unité de l'ISL doublant généralement le taux d'entartrage dans des conditions constantes.
- Complexités de la redéposition du cuivre : Certains ions de cuivre se redéposent sous forme de cuivre métallique ou d'oxydes de cuivre à différents endroits sur l'anode, créant une topographie de surface inégale qui altère la distribution du courant et crée des "points chauds" d'érosion accélérée. Ce phénomène se produit principalement par deux mécanismes : la réduction électrochimique où les ions cuivre gagnent des électrons sur les sites cathodiques de la surface de l'anode (Cu²⁺ + 2e⁻ → Cu), et la cémentation où le cuivre remplace des métaux moins nobles dans l'eau (Cu²⁺ + Fe → Cu + Fe²⁺). La surface inégale qui en résulte crée des zones localisées de haute densité de courant qui s'érodent 3 à 5 fois plus vite que les surfaces lisses, entraînant une défaillance prématurée de l'anode.
- Dynamique de la formation de la couche de passivation : Des oxydes de cuivre (Cu₂O et CuO) se forment naturellement à la surface de l'anode, créant une couche semi-conductrice qui augmente la résistance électrique. L'oxyde de cuivre(I) (Cu₂O) se forme initialement sous forme de couche rougeâtre avec une bande interdite de 2,0 eV, tandis que l'oxyde de cuivre(II) (CuO) se développe sous forme de couche noire avec une bande interdite de 1,2 eV. Bien qu'une certaine passivation soit normale et puisse même protéger l'anode d'une corrosion excessive, une accumulation excessive (généralement >10 μm d'épaisseur) réduit considérablement l'efficacité de la production d'ions en augmentant la tension nécessaire pour faire circuler le courant dans le système. La croissance de la couche de passivation suit une cinétique parabolique, ce qui signifie qu'elle ralentit avec le temps mais ne s'arrête jamais complètement.
- Effets de la corrosion galvanique : Lorsque les anodes de cuivre sont associées à des métaux différents (comme des boîtiers en acier inoxydable ou des cathodes en argent), des piles galvaniques peuvent se développer, accélérant la corrosion dans des zones spécifiques malgré le fait que le système soit électriquement isolé pendant les périodes de non-fonctionnement. La série galvanique détermine quel métal devient anodique ; le cuivre est généralement cathodique par rapport au zinc et à l'aluminium, mais anodique par rapport à l'argent et à l'acier inoxydable dans les environnements d'eau de piscine. Cela crée des cellules de corrosion localisées où le courant circule entre des métaux différents à travers l'électrolyte (eau de piscine), le métal le plus anodique se corrodant préférentiellement. Même de faibles différences de potentiel de 50 à 100 millivolts peuvent augmenter les taux de corrosion de 10 à 100 fois dans l'eau conductrice de la piscine.
- Complications de l'évolution de l'hydrogène : À la cathode (généralement en argent ou en acier inoxydable), une réduction de l'eau se produit : 2H₂O + 2e⁻ → H₂ + 2OH⁻. Les ions hydroxyde produits augmentent considérablement le pH local (atteignant souvent un pH de 9 à 10 près de la surface de la cathode), ce qui accélère les réactions de tartre lorsque cette eau alcaline recircule vers la zone de l'anode. L'hydrogène gazeux produit peut créer des microbulles qui adhèrent à la surface de l'anode, créant des zones isolées où les motifs de tartre et de corrosion diffèrent de la surface environnante.
- Interactions de l'encrassement organique : Les composés organiques provenant des déchets des baigneurs, des lotions et des débris environnementaux peuvent s'adsorber sur la surface de l'anode, créant des sites de corrosion influencée par les micro-organismes (MIC). Des colonies bactériennes peuvent s'établir sur ces films organiques, créant des conditions acides localisées par des sous-produits métaboliques qui accélèrent la dissolution du cuivre selon des schémas spécifiques. Cette composante biologique crée souvent des formations de piqûres distinctives plutôt qu'une corrosion uniforme.
Le cycle d'accélération de l'entartrage : une boucle de rétroaction vicieuse
Les processus de dégradation interagissent dans un cycle auto-entretenu qui explique pourquoi les anodes mal entretenues tombent souvent en panne de manière catastrophique plutôt que progressivement :
- Formation initiale de tartre : Des dépôts minéraux commencent à se former aux sites de nucléation à la surface de l'anode, créant des patchs isolants initiaux.
- Augmentation de la résistance électrique : Ces zones isolantes réduisent la surface effective, augmentant la densité de courant sur les zones exposées restantes.
- Compensation de tension : Le contrôleur ou le panneau solaire augmente la tension pour maintenir le courant réglé, passant généralement de 12-15 V à 18-24 V aux stades avancés.
- Chauffage localisé : Une densité de courant et une tension plus élevées génèrent un échauffement résistif accru à l'interface anode-électrolyte, augmentant la température locale de 5 à 15 °C au-dessus de la température de l'eau trouble de la piscine.
- Entartrage accéléré : L'augmentation de la température réduit la solubilité des minéraux (solubilité inverse du carbonate de calcium = -0,015 g/100 ml par °C), accélérant considérablement le dépôt de tartre.
- Développement de points chauds : Un entartrage inégal crée des zones de résistance et de chauffage particulièrement élevées, conduisant à des conditions d'emballement thermique où les taux d'entartrage augmentent de manière exponentielle.
- Défaillance catastrophique : Le cycle se poursuit jusqu'à ce que l'anode soit complètement isolée (arrêtant la production d'ions) ou que le stress thermique provoque une défaillance physique (fissuration ou fusion).
Cette boucle de rétroaction positive a une constante de temps allant généralement de 2 à 8 semaines dans de mauvaises conditions, ce qui signifie qu'une fois qu'un entartrage important commence, une défaillance complète de l'anode peut survenir en un à deux mois sans intervention. Le cycle est particulièrement rapide dans les systèmes solaires car ils fonctionnent souvent pendant les heures d'ensoleillement maximal où les températures de l'eau sont les plus élevées, créant des conditions idéales pour l'initiation et l'accélération de l'entartrage.
Mesures et surveillance de l'efficacité électrochimique :
Comprendre la dégradation de l'anode nécessite de surveiller les indicateurs d'efficacité clés :
- Efficacité du courant : Rapport entre le cuivre réellement libéré et la prédiction théorique de Faraday. La dégradation réduit celle-ci de 85-95 % optimal à 30-50 % dans les anodes fortement entartrées.
- Efficacité de la tension : Pourcentage de la tension appliquée effectuant réellement un travail utile (production d'ions). L'entartrage peut réduire cela de 70-80 % à 20-30 % car plus de tension est gaspillée à surmonter la résistance du tartre.
- Efficacité énergétique : kWh global par gramme de cuivre produit. Les systèmes bien entretenus atteignent 0,8-1,2 kWh/g, tandis que les systèmes entartrés se détériorent à 3-5 kWh/g.
- Utilisation de la surface : Pourcentage de la surface géométrique participant activement à la production d'ions. Les anodes neuves atteignent 90-95 %, les anodes entartrées tombent à 30-60 %.
En suivant ces métriques par des tests et des observations réguliers, vous pouvez détecter la dégradation à ses premiers stades, lorsque l'intervention est la plus efficace et la moins coûteuse. Les sections suivantes de ce guide s'appuient sur cette base électrochimique pour fournir des stratégies de maintenance pratiques qui interrompent ces cycles de dégradation avant qu'ils ne compromettent les performances du système.

2. Fréquence de nettoyage optimale : Facteurs déterminant votre programme
Il n'existe pas de recommandation universelle « nettoyer tous les X mois » qui s'applique à toutes les installations d'ioniseurs solaires de piscine, car tenter d'appliquer un calendrier unique conduit souvent soit à un effort d'entretien inutile, soit à une défaillance catastrophique du système. La fréquence de nettoyage optimale dépend d'une interaction complexe de la chimie de l'eau, des conditions environnementales, de la conception du système et des habitudes d'utilisation qui créent des empreintes opérationnelles uniques pour chaque installation. Cependant, la plupart des systèmes résidentiels entrent dans l'une des trois catégories d'entretien, la majorité nécessitant des calendriers personnalisés qui évoluent avec les changements saisonniers et le vieillissement du système.
L'élaboration de votre programme d'entretien personnalisé exige de comprendre que le nettoyage de l'anode ne consiste pas seulement à éliminer le tartre visible, mais à maintenir le délicat équilibre électrochimique nécessaire à une production efficace d'ions. Un nettoyage trop fréquent gaspille du temps, accélère l'usure de l'anode par une manipulation et une exposition chimique inutiles, et perturbe la couche de passivation bénéfique qui se développe sur les surfaces de cuivre correctement entretenues. Un nettoyage trop peu fréquent permet au tartre d'atteindre des niveaux critiques où l'élimination devient difficile, des dommages permanents se produisent et l'efficacité du système chute, nécessitant souvent 3 à 5 fois plus d'énergie pour produire les mêmes niveaux de désinfectant.
Directives générales pour le programme d'entretien standard :
- Recommandation de base (point de départ pour la plupart des systèmes) : Tous les 3-4 mois pendant la haute saison de baignade (mai-septembre dans les climats tempérés). Cela suppose une dureté de l'eau modérée (200-300 ppm de calcium), une exposition moyenne au soleil et des habitudes d'utilisation résidentielles. Ce programme maintient l'efficacité du système entre 75 et 90 % de l'optimum.
- Conditions de forte maintenance (présence de plusieurs facteurs de risque) : Toutes les 4 à 6 semaines lorsqu'un ou plusieurs facteurs de risque sont présents. Ceux-ci incluent : une eau de piscine dure (>400 ppm de calcium), une exposition plein soleil dans les climats chauds, des charges de baigneurs élevées (>10 personnes-heures par jour), une mauvaise gestion de l'équilibre de l'eau, ou des systèmes avec des limitations de conception (faibles débits, petite surface anodique). Ce programme agressif empêche l'efficacité de chuter en dessous de 60 %.
- Conditions de faible maintenance (systèmes optimisés) : Tous les 6 à 8 mois avec une chimie de l'eau optimisée et des conditions favorables. Réalisable avec : de l'eau de remplissage adoucie (<150 ppm de calcium), un contrôle constant du pH (7,2-7,4), une gestion appropriée de l'alcalinité (60-80 ppm), un ombrage partiel pendant le pic d'ensoleillement et une utilisation modérée. Ces systèmes maintiennent généralement une efficacité de 85 à 95 % entre les nettoyages.
- Protocole hivernal/hors saison : Nettoyer avant l'hivernage et après la réouverture (2 fois par an dans les climats saisonniers). Le nettoyage avant l'hiver élimine le tartre qui pourrait durcir et devenir difficile à enlever après des mois d'inactivité. Le nettoyage après l'hiver traite toute corrosion ou entartrage mineur survenu pendant le stockage. Dans les climats chauds toute l'année, maintenez votre programme régulier mais réduisez la fréquence de 20 à 30 % pendant les mois plus frais où les taux d'entartrage diminuent naturellement.
Principaux facteurs influençant la fréquence de nettoyage :
Paramètres de la chimie de l'eau (la base) :
- Dureté calcique : Le facteur le plus important dans la détermination du taux d'entartrage. Inférieure à 200 ppm : entartrage minimal (intervalles de 6-8 mois). Le taux d'entartrage suit approximativement une relation cubique avec la concentration en calcium ; doubler le calcium multiplie le taux d'entartrage par 8. À 200-400 ppm : entartrage modéré (intervalles de 3-4 mois). Au-delà de 400 ppm : entartrage agressif (intervalles de 4-8 semaines) avec une perte rapide d'efficacité. Le seuil critique est de 250 ppm ; au-delà de ce seuil, chaque augmentation de 50 ppm réduit l'intervalle de nettoyage d'environ 25 %.
- Alcalinité totale : Une alcalinité élevée (>120 ppm) accélère l'entartrage par les carbonates, en particulier lorsqu'elle est combinée à un pH élevé. Maintenir 60-80 ppm pour les systèmes ioniseurs – cela fournit un tampon suffisant tout en minimisant le potentiel d'entartrage. Chaque augmentation de 20 ppm de l'alcalinité au-dessus de 80 ppm réduit généralement l'intervalle de nettoyage de 15-20 %. Le rapport alcalinité/calcium est également crucial : viser 0,3-0,5 (alcalinité/calcium) pour un équilibre optimal.
- Niveaux de pH : Chaque augmentation de 0,3 unité de pH au-dessus de 7,4 double environ le potentiel d'entartrage en raison de l'augmentation de la concentration d'ions carbonate. Maintenir 7,2-7,4 pour des performances optimales – cette plage étroite représente l'équilibre idéal entre la solubilité du cuivre et la prévention de l'entartrage. Le contrôle du pH est particulièrement critique dans les systèmes solaires car la lumière du soleil augmente la photosynthèse dans toute algue présente, augmentant le pH par consommation de CO₂.
- Solides totaux dissous (TDS) : Au-dessus de 1500 ppm augmente toutes les réactions de précipitation par l'effet d'ion commun et la réduction de la solubilité. Chaque augmentation de 500 ppm de TDS réduit généralement l'intervalle de nettoyage de 20-30%. Mettre en œuvre un remplacement partiel de l'eau lorsque le TDS dépasse 2000 ppm ou augmente de 1000 ppm au-dessus du niveau de base de l'eau de remplissage. Surveiller le TDS mensuellement avec un conductimètre étalonné.
- Teneur en silice : Souvent négligée, la silice dans l'eau de remplissage (>30 ppm) forme des dépôts de silicate vitreux extrêmement difficiles à éliminer. Ceux-ci créent des couches isolantes permanentes qui nécessitent un traitement professionnel. Tester l'eau de remplissage pour la silice annuellement ou lors du passage à des programmes de nettoyage agressifs malgré un bon contrôle du calcium.
Facteurs environnementaux et d'utilisation (les modificateurs) :
- Exposition au soleil et dynamique de la température : Les systèmes exposés en plein soleil avec des températures d'eau constamment supérieures à 30 °C nécessitent un nettoyage 30 à 50 % plus fréquent. Chaque augmentation de 10 °C (18 °F) de la température double les vitesses de réaction chimique selon la cinétique de l'équation d'Arrhenius. Plus précisément, le gain solaire sur le boîtier de l'ionisateur lui-même peut créer des points chauds localisés 10 à 15 °C au-dessus de la température de la piscine, accélérant considérablement l'entartrage à l'endroit exact où il est le plus dommageable. L'ombrage de l'unité d'ionisation pendant les heures d'ensoleillement maximal (11h-15h) peut prolonger les intervalles de nettoyage de 40 à 60 %.
- Analyse de l'impact de la charge des baigneurs : Une utilisation intensive introduit des composés organiques, des huiles et des solides en suspension qui se déposent sur les anodes, créant des sites de nucléation pour la formation de tartre. Les piscines commerciales ou les grandes piscines familiales (plus de 10 baigneurs par jour) peuvent nécessiter un nettoyage mensuel pendant la haute saison. Chaque tranche supplémentaire de 5 personnes-heures par jour réduit généralement l'intervalle de nettoyage de 10 à 15 %. Les films organiques favorisent également la corrosion influencée par les micro-organismes (CIM), créant une corrosion localisée qui nécessite une inspection plus fréquente.
- Évaluation de la qualité de l'eau de remplissage : L'eau de puits dure ou l'eau municipale à forte teneur en minéraux accélère l'entartrage. Testez la teneur en calcium, magnésium et silice de votre eau de remplissage de façon saisonnière, car les approvisionnements en eau municipale changent souvent de source ou de méthodes de traitement. Envisagez d'installer un adoucisseur d'eau spécifiquement pour l'appoint de la piscine si l'eau de remplissage dépasse 300 ppm de calcium. L'analyse coûts-avantages favorise généralement l'adoucissement lorsque la fréquence de nettoyage dépasse toutes les 8 semaines en raison de la dureté de l'eau seule.
- Considérations géographiques : Les climats désertiques à forte évaporation (plus de 150 cm par an) concentrent les minéraux 3 à 5 fois plus rapidement que les climats humides. Mettez en œuvre des systèmes de débordement continu ou des vidanges partielles plus fréquentes. Les climats humides avec des précipitations fréquentes diluent les minéraux mais peuvent augmenter la charge organique due aux débris environnementaux. Les régions côtières sont confrontées à une contamination par les embruns salins qui augmente les niveaux de chlorure, accélérant la corrosion plutôt que l'entartrage.
- Conditions météorologiques saisonnières : Le pollen printanier, les tempêtes de poussière estivales, les débris de feuilles automnaux et les inversions atmosphériques hivernales introduisent tous des particules qui accélèrent l'entartrage. Adaptez le programme de nettoyage en fonction des conditions environnementales locales, généralement 25 % plus souvent pendant les saisons à forte concentration de particules.
Facteurs spécifiques au système (les variables matérielles) :
- Effets de la densité de courant : Les systèmes à courant plus élevé (généralement les unités commerciales de plus de 2 ampères) érodent les anodes plus rapidement et génèrent plus de chaleur par chauffage I²R, accélérant l'entartrage. Une densité de courant supérieure à 20 mA/cm² crée un échauffement localisé important. Pour les systèmes réglables, fonctionner à l'extrémité inférieure de la plage recommandée en réduisant le courant de 30 % prolonge généralement les intervalles de nettoyage de 40 à 50 % avec un impact minimal sur la production de désinfectant grâce à une efficacité améliorée.
- Composition et microstructure de l'anode : Le cuivre pur (C110) par rapport aux alliages de cuivre avec du tellure ou du phosphore ont des caractéristiques d'entartrage différentes. Les alliages cuivre-tellure (C145) résistent mieux à l'entartrage mais coûtent 2 à 3 fois plus cher. La finition de surface est importante : les surfaces usinées lisses s'entartrent plus lentement que les surfaces moulées rugueuses. Les anodes électropolies peuvent prolonger les intervalles de 25 à 35 % par rapport aux finitions standard.
- Débit et conception hydraulique : Les systèmes avec un écoulement turbulent à travers l'anode (nombre de Reynolds > 4000) fournissent une action de récurage mécanique qui peut prolonger les intervalles de nettoyage de 20 à 30 %. Les conceptions à écoulement laminaire accumulent les dépôts plus rapidement dans les couches limites stagnantes. La vitesse d'écoulement optimale est de 30 à 60 cm par seconde ; en dessous de 15 cm/s, l'entartrage augmente considérablement ; au-dessus de 90 cm/s, cela provoque une érosion excessive.
- Âge du système et évolution de la surface : Les anodes neuves (premiers 6 mois) nécessitent souvent un nettoyage plus fréquent car la surface développe sa microstructure de travail et sa couche de passivation. Cette période de rodage nécessite généralement une attention 50 % plus fréquente. Les systèmes plus anciens (plus de 3 ans) peuvent avoir des schémas d'entartrage établis ou un rugosité de surface qui augmente ou diminue les taux d'entartrage selon que le tartre adhère plus ou moins facilement à la surface modifiée.
- Sophistication du contrôleur : Les systèmes avancés avec modulation de largeur d'impulsion, cycles de nettoyage à polarité inversée ou contrôle adaptatif du courant peuvent prolonger les intervalles de nettoyage de 30 à 70 % par rapport aux systèmes marche/arrêt de base. Ces fonctions combattent activement la formation de tartre pendant le fonctionnement normal plutôt que de s'appuyer uniquement sur un nettoyage manuel périodique.
Signes diagnostiques pour l'ajustement du programme :
Signes que vous nettoyez trop rarement (action immédiate requise) :
- L'épaisseur visible du tartre dépasse 1/16 pouce (1,5 mm) – mesurez avec des pieds à coulisse à plusieurs points
- La production d'ions diminue de manière mesurable (les bandelettes de test de cuivre indiquent <0,2 ppm malgré un fonctionnement normal)
- Présence visible d'algues de piscine malgré le fonctionnement du système, ce qui indique une production insuffisante de désinfectant
- Le système est sensiblement plus chaud au toucher (ΔT >5°C au-dessus de la température ambiante de l'eau)
- La lecture de tension augmente de plus de 15 % par rapport à la ligne de base propre au même réglage de courant
- L'intensité du courant diminue de plus de 20 % au même réglage de tension (indique une résistance accrue)
- Le nettoyage nécessite un trempage acide agressif (plus de 10 minutes dans 10 % d'HCl) ou un grattage mécanique
- L'élimination du tartre révèle une surface piquée ou corrodée en dessous (des dommages sont déjà survenus)
- Le système produit des crépitements ou des bruits de claquement audibles pendant le fonctionnement (tartre se brisant sous contrainte thermique)
Signes que vous nettoyez trop souvent (gaspillage de ressources) :
- L'anode montre des signes d'usure accélérée après seulement 2-3 nettoyages (réduction mesurable du diamètre > 5 % par an)
- La surface devient piquée ou développe des rainures profondes dues à des méthodes de nettoyage trop agressives
- La consommation de cuivre augmente de manière notable (remplacement de l'anode nécessaire plus souvent que tous les 2 ans)
- Aucune accumulation significative de tartre visible entre les nettoyages (épaisseur < 0,5 mm après plus de 3 mois)
- L'efficacité du système ne s'améliore pas de manière mesurable après le nettoyage (lectures de tension/courant inchangées)
- L'anode développe un aspect de cuivre brillant et poli après le nettoyage (indiquant l'élimination de la couche de passivation bénéfique)
- Les dossiers d'entretien montrent des conditions similaires à chaque nettoyage (pas de progression de la gravité de l'entartrage)
- Les paramètres chimiques de l'eau restent stables entre les nettoyages (pas d'augmentation des facteurs de risque d'entartrage)
La méthode d'ajustement progressif :
Au lieu de deviner votre horaire optimal, utilisez cette approche systématique :
- Commencez de manière conservatrice : Commencez par un horaire de 3-4 mois pour votre première saison.
- Documentez tout : Enregistrez l'épaisseur du tartre, la difficulté de nettoyage et les indicateurs de performance à chaque fois.
- Analysez les tendances : Après 2-3 nettoyages, déterminez si les conditions s'améliorent, s'aggravent ou sont stables.
- Faites de petits ajustements : Modifiez l'intervalle de 2 à 4 semaines en fonction des résultats, pas plus de 25 % à la fois.
- Considérez les variations saisonnières : Créez des horaires distincts pour le pic de l'été, les saisons intermédiaires et l'hiver.
- Réévaluez annuellement : La chimie de l'eau, les habitudes d'utilisation et l'état de l'équipement de piscine changent avec le temps.
N'oubliez pas que l'objectif n'est pas d'éliminer complètement le nettoyage, mais de trouver le juste équilibre entre l'effort d'entretien, l'efficacité du système et la longévité de l'anode. La plupart des systèmes bien réglés adoptent un rythme où le nettoyage devient une procédure prévisible et brève plutôt qu'une intervention d'urgence en cas de défaillance du système.

3. Protocole complet d'inspection et d'évaluation des anodes
Une inspection adéquate transforme l'entretien des anodes d'une conjecture en une science prédictive. La mise en œuvre d'un protocole d'évaluation systématique chaque fois que vous accédez à votre ioniseur permet une prise de décision basée sur les données, une détection précoce des problèmes et l'optimisation de l'ensemble de votre stratégie de maintenance. Ce protocole d'évaluation complet en 15 points va au-delà des vérifications visuelles superficielles pour fournir des mesures quantitatives qui révèlent la santé sous-jacente du système, prédisent les défaillances futures et valident l'efficacité de vos pratiques de maintenance au fil du temps.
Le processus d'inspection doit être abordé avec la précision d'un ingénieur de maintenance industrielle plutôt qu'avec l'observation décontractée d'un propriétaire de piscine typique. Chaque point d'inspection fournit des données spécifiques qui, une fois combinées et analysées sur plusieurs cycles, révèlent des schémas et des tendances invisibles lors d'un seul examen. Cette approche systématique vous permet de détecter les problèmes mineurs avant qu'ils ne deviennent des problèmes majeurs, d'optimiser les programmes de nettoyage en fonction des schémas d'usure réels plutôt que des dates calendaires, et de prolonger la durée de vie des anodes grâce à une intervention proactive.
Liste de contrôle détaillée de l'inspection visuelle (les bases) :
1. Analyse de la couleur, de la texture et de la composition du tartre :
- Dépôts blancs/craie : Principalement du carbonate de calcium (CaCO₃). Doux, facilement enlevé avec un acide doux. Indique une eau dure avec un contrôle adéquat du pH. Le taux de progression de l'épaisseur aide à calculer l'impact de la dureté de l'eau.
- Accumulations grises/brunes : Minéraux mélangés avec de la matière organique, comprenant souvent du phosphate de calcium, du silicate de magnésium et des matières organiques adsorbées. Nécessite une combinaison d'acide et d'élimination mécanique. Suggère une charge de baigneurs élevée ou des débris environnementaux.
- Coloration verte/bleue : Composés de cuivre : carbonate de cuivre basique (malachite, Cu₂CO₃(OH)₂) ou hydroxyde de cuivre (Cu(OH)₂). Dépôts durs et cristallins nécessitant des acides plus forts. Indique des conditions de pH élevé localisées ou une redéposition de cuivre.
- Croûte noire/brune dure : Oxydes de manganèse ou composés de fer provenant de l'eau de remplissage. Extrêmement difficile à enlever, nécessitant souvent des nettoyants spécialisés. Testez l'eau de remplissage pour les métaux de transition.
- Films jaunâtres/tannés : Tartre à base de silice ou composés de soufre. Dureté vitreuse, souvent des dommages permanents. Indique une eau de remplissage à haute teneur en silice ou une réduction bactérienne du sulfate.
Évaluation de la texture : Utilisez le test du pic – sondez délicatement le tartre avec un outil en plastique. Dur, cristallin = carbonate dominant. Doux, poudreux = récemment formé ou riche en matière organique. Couches laminées = conditions de chimie de l'eau de piscine alternées.
2. Analyse du modèle de distribution du tartre :
- Revêtement uniforme : Distribution uniforme du courant et schémas d'écoulement cohérents. Condition idéale indiquant un système bien conçu et une bonne circulation de l'eau.
- Modèles irréguliers ou striés : Suggère des problèmes d'écoulement, un contact électrique inégal ou une densité de courant variable. Recherchez une corrélation avec la direction du flux ou la proximité des points de connexion.
- Fort entartrage côté amont : Effets clairs de la direction du flux. Peut indiquer une vitesse de flux insuffisante ou une séparation de la couche limite. Envisagez des redresseurs de flux ou une augmentation du temps de fonctionnement de la pompe.
- Motifs d'anneaux concentriques : Variations saisonnières ou cycliques de la chimie de l'eau. Chaque anneau représente une période avec des conditions d'entartrage différentes. Documentez pour identifier les motifs saisonniers.
- Entartrage localisé important : Points chauds indiquant une concentration de courant ou un échauffement localisé. Mesurez le différentiel de température avec un thermomètre infrarouge si possible.
- Effets d'ombre : Les zones situées derrière les supports de montage ou d'autres obstructions présentent des motifs d'entartrage différents, révélant les caractéristiques de l'écoulement et les zones potentiellement mortes.
3. Protocole de mesure quantitative de l'épaisseur du tartre :
- Utilisez un pied à coulisse numérique avec une résolution minimale de 0,01 mm à au moins 8 points standardisés : quatre quadrants aux deux extrémités et au milieu de l'anode.
- Mesurez à la fois l'épaisseur du tartre et le diamètre total (tartre + anode) à chaque point.
- Calculez : Épaisseur maximale, épaisseur minimale, épaisseur moyenne, écart-type (indique l'uniformité).
- Un épaississement progressif indique : Une fréquence de nettoyage insuffisante, des conditions d'eau qui s'aggravent ou une efficacité de nettoyage réduite.
- Seuils critiques : >1,0 mm = nettoyage immédiat nécessaire ; >2,0 mm = dommages permanents potentiels ; >3,0 mm = situation d'urgence.
- Calculez le taux d'entartrage : (Épaisseur actuelle - Épaisseur précédente) / Jours depuis le dernier nettoyage = mm/jour de taux d'entartrage.
4. Analyse du modèle d'érosion de surface :
- Érosion lisse et uniforme : Condition idéale indiquant une distribution uniforme du courant et des caractéristiques d'écoulement appropriées.
- Érosion concentrée aux bords : Concentration de courant aux caractéristiques géométriques aiguës. Envisagez des bords arrondis sur les anodes de remplacement.
- Rainures ou canaux : Érosion induite par le flux ou défauts de fabrication. Les rainures profondes (>0,5 mm) créent des points de concentration des contraintes.
- Corrosion par piqûres : Piqûres profondes localisées plutôt qu'une érosion générale. Indique : Attaque par les chlorures, influence microbiologique ou défauts métallurgiques.
- Réduction de diamètre inégale : Mesurez le diamètre à des intervalles de 2,5 cm le long de la longueur. Une variation de plus de 10 % indique de graves problèmes de distribution de courant.
- Motifs d'érosion en gradins : Changements soudains du taux d'érosion, correspondant souvent aux limites des couches de tartre ou aux changements d'opérations saisonnières.
5. Analyse de la décoloration et de la corrosion :
- Zones gris foncé/noires : Couches de passivation d'oxyde de cuivre (Cu₂O, CuO). Normales en petites quantités ; un excès indique un fonctionnement à faible courant ou des périodes d'arrêt prolongées.
- Zones rosées/rougeâtres : Appauvrissement en cuivre révélant des composants d'alliage sous-jacents ou une dézincification dans les alliages de laiton. Découverte critique nécessitant une enquête immédiate.
- Patine verte : Composés de cuivre basiques indiquant une humidité prolongée pendant les cycles d'arrêt ou un séchage insuffisant après le nettoyage.
- Coloration arc-en-ciel : Interférence de film mince indiquant une surface très lisse ou des revêtements spéciaux.
- Motifs de lixiviation sélective : Élimination préférentielle de composants d'alliage spécifiques, apparaissant souvent comme des surfaces marbrées ou tachetées.
6. Évaluation de l'intégrité du point de connexion :
- Vérifiez la corrosion aux connexions des fils à l'aide d'un grossissement si possible.
- Testez la résistance de la connexion : elle doit être < 0,1 ohm entre le corps de l'anode et l'extrémité du fil.
- Recherchez les signes de surchauffe : isolation décolorée, soudure fondue, anneaux d'oxydation.
- Vérifiez le serrage : les connexions doivent être bien ajustées mais pas trop serrées (généralement 1,1 à 1,7 Nm).
- Inspectez la corrosion galvanique : des connexions métalliques différentes créent des cellules de corrosion bimétalliques.
- Évaluez l'état du fil : flexibilité, intégrité de l'isolation, rupture de brin.
7. Évaluation de l'intégrité structurelle :
- Inspection visuelle des fissures à l'aide d'une lumière vive et d'un grossissement.
- Test de flexion : une légère pression devrait révéler toute fissure ou faiblesse cachée.
- Mesurez le diamètre à plusieurs points : une réduction de plus de 10 % par rapport à l'original indique le moment du remplacement.
- Vérifiez la rectitude : placez sur une surface plane, ne doit pas basculer ou présenter des espaces >0,5 mm.
- Test de frappe : un son métallique indique une structure solide ; un bruit sourd suggère des défauts internes.
- Comparaison de poids : une perte de poids de plus de 20 % par rapport à l'original indique un épuisement avancé.
Évaluation basée sur la performance (Mesures quantitatives) :
8. Protocole de documentation des paramètres électriques :
- Mesures avant nettoyage : Documentez la tension et le courant de fonctionnement avec le système en fonctionnement normal. Utilisez un multimètre étalonné avec une précision minimale de 1 %.
- Calcul de la résistance : R = V/I. Comparez à la ligne de base propre. Une augmentation > 15 % indique un entartrage significatif.
- Consommation électrique : P = V × I. Une puissance accrue avec la même sortie indique une perte d'efficacité.
- Transitoires de démarrage : Observez la tension/le courant pendant les 5 premières minutes de fonctionnement. Des lectures instables indiquent des problèmes de connexion ou un entartrage sévère.
- Comparaison avec les spécifications du fabricant : Documentez l'écart en pourcentage par rapport aux spécifications de performance d'origine.
- Corrélation de température : Mesurez la température du boîtier avec un thermomètre IR. >10°C au-dessus de la température de l'eau indique un échauffement excessif dû à la résistance.
9. Calcul du taux de production d'ions :
- Méthode de pesée : Pesez l'anode avant l'installation et à chaque inspection à l'aide d'une balance de précision (précision de 0,1 g).
- Calculez le taux d'érosion quotidien : Perte de poids (g) / Jours de fonctionnement = g/jour.
- Plages attendues : Résidentiel : 0,1-0,3 g/jour ; Commercial : 0,3-0,8 g/jour.
- Sensiblement moins : Interférence d'entartrage ou courant insuffisant.
- Sensiblement plus : Problèmes électriques, installation incorrecte ou problèmes de chimie de l'eau entraînant une érosion excessive.
- Calcul de l'efficacité : Érosion réelle / Érosion théorique (Faraday) × 100 %. Cible : 70-90 %.
10. Analyse de corrélation des tests d'eau :
- Concentration d'ions cuivre : Testez l'eau de la piscine en même temps que l'inspection. Utilisez une méthode de test fiable (photomètre préféré).
- Plage cible : 0,3-0,5 ppm pour la plupart des systèmes résidentiels.
- Constamment bas : Problèmes d'entartrage, épuisement de l'anode ou temps de fonctionnement insuffisant.
- Élevé de manière erratique : Surproduction, mauvaise circulation ou erreur de test.
- Corrélation avec le taux d'érosion : Attendu : 0,1 g de cuivre/jour ≈ 0,1 ppm dans une piscine de 75 000 litres avec un renouvellement quotidien.
- Tests de distribution : Testez plusieurs emplacements de la piscine. Des variations significatives indiquent des problèmes de circulation affectant la distribution des ions.
11. Évaluation de la performance solaire (spécifique aux systèmes solaires) :
- Mesurer la tension/le courant de sortie du panneau solaire au moment de l'inspection.
- Comparer aux spécifications du fabricant et à la base de référence propre.
- Vérifier l'ombrage, l'accumulation de saleté ou la dégradation du panneau.
- Documenter les conditions d'ensoleillement : Ciel clair, partiellement nuageux, couvert.
- Calculer l'efficacité solaire-ionique : (Taux de production d'ions) / (Apport d'énergie solaire).
Procédures de diagnostic avancées (facultatives mais précieuses) :
12. Examen microscopique (si disponible) :
- Utiliser un grossissement de 10 à 30x pour examiner les détails de surface.
- Rechercher : Points d'initiation de fissures, corrosion intergranulaire, morphologie des piqûres.
- Documenter avec des photos prises au microscope ou avec un objectif macro.
13. Test par ressuage (pour les fissures suspectées) :
- Appliquer un pénétrant fluorescent sur l'anode nettoyée et sèche.
- Laisser agir, puis nettoyer et appliquer le révélateur.
- Inspecter sous lumière UV pour détecter les indications de fissures.
14. Test électrochimique (niveau professionnel) :
- Mesurer le potentiel en circuit ouvert par rapport à l'électrode de référence.
- Effectuer une mesure simple de la résistance de polarisation pour calculer le taux de corrosion.
- Comparer aux valeurs établies pour le cuivre dans l'eau de piscine.
Système de documentation et d'analyse des tendances :
15. Exigences du journal de maintenance complet :
Tenir un journal numérique ou physique détaillé avec les points de données minimums suivants :
- Informations de base : Date d'inspection, heure, nom de l'inspecteur, conditions météorologiques
- Documentation visuelle : Photographies sous plusieurs angles avec référence d'échelle, gros plans des zones problématiques
- Mesures quantitatives : Épaisseur de l'écaille à tous les points mesurés, mesures de diamètre, poids
- Paramètres électriques : Tension, courant, résistance, consommation électrique (avant et après nettoyage)
- Chimie de l'eau : pH, alcalinité, dureté calcique, TDS, niveau de cuivre, température au moment de l'inspection
- Données de performance : Taux d'érosion calculé, pourcentage d'efficacité, puissance de sortie du panneau solaire
- Actions de maintenance : Méthode de nettoyage utilisée, produits chimiques et concentrations, durée, résultats
- Notes d'observation : Toute découverte inhabituelle, schémas remarqués, changements par rapport à l'inspection précédente
- Données de fonctionnement du système : Heures de fonctionnement quotidiennes depuis la dernière inspection, estimation de la charge de baigneurs, toute modification du système
Analyse des tendances et maintenance prédictive :
- Graphique de l'épaisseur de l'écaille au fil du temps : la pente indique l'accélération ou la décélération du taux de formation de l'écaille.
- Tracé de la résistance électrique en fonction du temps : une pente croissante indique une détérioration de l'état.
- Corréler les paramètres de la chimie de l'eau avec les taux de formation de l'écaille pour identifier les principaux facteurs.
- Calculer la durée de vie restante de l'anode : (Diamètre actuel : Diamètre minimum acceptable) / Taux d'érosion.
- Identifier les schémas saisonniers pour optimiser le calendrier de nettoyage.
- Utiliser les méthodes de contrôle statistique des processus pour identifier quand les paramètres dépassent la variation normale.
Ce protocole d'inspection complet, lorsqu'il est mis en œuvre de manière cohérente, transforme la maintenance des anodes d'une réparation réactive en une science prédictive. Les données collectées permettent d'optimiser chaque aspect du fonctionnement du système, des calendriers de nettoyage à la gestion de la chimie de l'eau en passant par la planification du remplacement des équipements. Surtout, il fournit une alerte précoce des problèmes émergents, permettant une intervention lorsque les corrections sont simples et peu coûteuses plutôt que d'attendre une panne catastrophique nécessitant un remplacement complet du système.

4. Méthodes de nettoyage étape par étape : Du simple au professionnel
Le choix de la méthode de nettoyage appropriée est une décision cruciale qui équilibre l'efficacité et les dommages potentiels à votre précieuse anode. L'approche optimale dépend de trois facteurs clés : la composition de l'écaille (déterminée lors de votre inspection), l'état actuel de l'anode (y compris tout dommage existant ou motif d'usure) et les outils et produits chimiques disponibles en toute sécurité. Adhérez toujours au principe fondamental de l'intervention progressive : commencez par la méthode efficace la plus douce et ne passez à des techniques plus agressives que si les approches plus douces s'avèrent insuffisantes. Cette stratégie conservatrice préserve le matériau de l'anode, maintient l'intégrité de la surface et prolonge la durée de vie globale du système.
Chaque méthode de nettoyage présente des compromis inhérents entre le pouvoir nettoyant et les effets secondaires potentiels. Les méthodes douces préservent l'intégrité de l'anode mais peuvent nécessiter une application plus fréquente. Les méthodes agressives résolvent les problèmes immédiats mais peuvent accélérer la dégradation à long terme si elles sont utilisées sans discernement. Les mainteneurs les plus expérimentés développent la capacité d'adapter la méthode à la situation en fonction d'une évaluation systématique plutôt que de se rabattre sur des approches familières. Cette section fournit des protocoles détaillés pour quatre méthodologies de nettoyage distinctes, allant de l'entretien de routine à la restauration d'urgence.
Méthode 1 : Trempage à l'acide doux (pour les dépôts légers et récents)
Applications idéales : Écaille blanche et crayeuse de carbonate de calcium d'une épaisseur inférieure à 1/32 pouce (0,8 mm), formée au cours des 4 à 8 dernières semaines. Également efficace pour les dépôts mous et poudreux qui ne se sont pas encore fortement liés à la surface du cuivre. Convient pour l'entretien de routine dans les piscines bien équilibrées avec une dureté de l'eau modérée.
Préparation de la solution : Solution d'acide citrique à 10 % ou de vinaigre blanc (1 partie d'acide pour 9 parties d'eau). L'acide citrique est préféré car il est moins odorant et donne des résultats plus constants. Pour le vinaigre, utilisez du vinaigre blanc distillé (5 % d'acidité) plutôt que du vinaigre de cidre ou de vin qui contiennent des composés supplémentaires. Préparer dans un récipient propre en polyéthylène ou en polypropylène avec au moins 50 % de volume supplémentaire pour tenir compte du moussage.
Procédure détaillée :
- Retirer l'anode du boîtier de l'ioniseur en suivant les instructions du fabricant, en notant l'orientation et la configuration de la connexion pour le réassemblage.
- Pré-rincer l'anode avec de l'eau de piscine claire pour enlever les débris lâches et la matière organique qui pourraient interférer avec l'action de l'acide.
- Immerger complètement l'anode dans la solution acide à l'aide d'un support non métallique (pince en plastique ou ficelle). S'assurer que toutes les surfaces entartrées sont en contact avec la solution.
- Observer la réaction : Un bouillonnement (libération de dioxyde de carbone) devrait commencer dans les 30 à 60 secondes. Si aucun bouillonnement ne se produit dans les 2 minutes, l'écaille peut ne pas être soluble dans l'acide ou peut nécessiter un traitement plus fort.
- Tremper pendant 5 à 15 minutes, en agitant doucement le récipient toutes les 2 à 3 minutes pour renouveler le contact de la solution. Continuer jusqu'à ce que le bouillonnement diminue considérablement ou s'arrête complètement.
- Retirer l'anode et rincer immédiatement sous l'eau courante pendant 60 secondes pour arrêter l'action de l'acide.
- Brossage léger avec une brosse en nylon souple si des résidus subsistent, en utilisant des mouvements circulaires doux plutôt qu'un frottement abrasif.
- Rinçage final avec de l'eau distillée ou déionisée si disponible pour éviter les dépôts de taches d'eau.
- Sécher complètement à l'aide d'un chiffon non pelucheux, puis sécher à l'air pendant au moins 30 minutes. S'assurer que les points de connexion et les filetages sont complètement exempts d'humidité.
- Inspecter visuellement sous un bon éclairage pour vérifier l'élimination complète de l'écaille avant de réinstaller.
Protocole de sécurité : Porter des gants en nitrile (pas en latex) et des lunettes de protection contre les éclaboussures. Travailler dans un endroit extérieur bien ventilé, loin des enfants et des animaux domestiques. Ne jamais mélanger différents acides. Avoir une solution de bicarbonate de soude (1 tasse par gallon d'eau) facilement disponible pour les déversements ou les éclaboussures accidentels. Éliminer la solution acide usagée en la diluant avec une grande quantité d'eau et en la versant dans le drain avec un écoulement d'eau continu.
Limites d'efficacité : Cette méthode n'élimine que les écailles à base de carbonate. Elle n'affectera pas les dépôts de silicate, les oxydes métalliques ou les écailles mixtes fortement liées. Si de l'écaille reste après un traitement de 15 minutes, passez à la méthode 2 plutôt que de prolonger le temps de trempage, car une exposition prolongée à un acide doux peut toujours endommager le cuivre sur des périodes prolongées.
Méthode 2 : Nettoyage à l'acide modéré (pour les dépôts modérés)
Applications idéales : Dépôts minéraux mixtes de 1/32 à 1/16 pouce (0,8 à 1,6 mm) d'épaisseur, dépôts résistants aux acides doux, ou situations où le temps entre les nettoyages a dépassé les intervalles optimaux. Efficace pour le carbonate de calcium avec de la matière organique incrustée ou les premiers stades de formation de composés de cuivre.
Préparation de la solution : Solution d'acide muriatique (chlorhydrique) à 10 %. CRITIQUE : AJOUTER TOUJOURS L'ACIDE LENTEMENT À L'EAU EN REMUANT, JAMAIS L'EAU À L'ACIDE. Utiliser 1 partie d'acide muriatique à 31,45 % pour 2 parties d'eau (cela donne une concentration finale d'environ 10 %). Préparer dans un récipient en polyéthylène robuste spécialement conçu pour le stockage d'acide, avec un volume supplémentaire d'au moins 100 % pour contenir un moussage vigoureux. Pré-refroidir l'eau si possible pour réduire la chaleur de réaction.
Procédure détaillée :
- Effectuer toutes les préparations et mesures de sécurité avant d'exposer l'anode à l'acide. Rassembler tout l'équipement à portée de main.
- Immerger complètement l'anode à l'aide d'un support non métallique, en s'assurant qu'aucune poche d'air n'empêche le contact de l'écaille avec la solution.
- Surveiller attentivement avec un chronomètre : Temps de réaction typique de 2 à 8 minutes selon l'épaisseur de l'écaille et la température. Un bouillonnement vigoureux indique un détartrage actif.
- Vérifier les progrès à intervalles de 2 minutes en soulevant brièvement l'anode (avec des gants) pour l'inspecter. Rechercher un ramollissement de l'écaille et un changement de couleur.
- Retirer IMMÉDIATEMENT lorsque le bouillonnement diminue considérablement (pas nécessairement s'arrête complètement) pour éviter la gravure du cuivre. Temps de trempage maximum : 10 minutes quel que soit l'état du bouillonnement.
- Transférer immédiatement dans un bain neutralisant : solution de bicarbonate de soude (1 tasse de bicarbonate de sodium par gallon d'eau) pendant 2 minutes avec une légère agitation.
- Rincer abondamment à l'eau courante pendant au moins 2 minutes, en s'assurant que tous les résidus d'acide sont évacués des crevasses et des points de connexion.
- Inspecter l'apparition d'une "rougeur rose" indiquant une exposition de la surface du cuivre. C'est normal mais indique que la couche de passivation a été retirée.
- Sécher complètement à l'aide d'air comprimé si disponible, suivi d'air chaud (ne dépassant pas 50°C/122°F). L'humidité dans l'unité réassemblée crée des cellules de corrosion galvanique.
- Peser l'anode après séchage si les taux d'érosion sont suivis : le nettoyage acide enlève une quantité négligeable de cuivre lorsqu'il est correctement contrôlé.
Avertissements critiques : L'acide muriatique grave et corrode le cuivre s'il est laissé trop longtemps ou à une concentration excessive. Ne jamais dépasser une concentration de 10 % ou un temps de trempage de 10 minutes. La température de l'acide ne doit pas dépasser 40°C (104°F) pendant la réaction ; si la solution devient chaude, retirer immédiatement l'anode et la laisser refroidir. Travailler sous le vent du récipient d'acide pour éviter l'inhalation de vapeurs. Élimination de la solution usagée en double sac avec un matériau absorbant.
Ajustements spécifiques à l'écaille : Pour l'écaille avec des composés de cuivre verts/bleus visibles, réduire la concentration à 5 % et le temps maximum à 5 minutes. Pour l'écaille brune riche en matière organique, pré-tremper dans un nettoyant enzymatique pendant 30 minutes avant le traitement acide pour décomposer la matrice organique.
Méthode 3 : Nettoyage électrolytique (Technique professionnelle)
Applications idéales : Écaille lourde et tenace (>1/16 pouce), dépôts mixtes complexes, situations où le contact acide est indésirable, ou lorsque le nettoyage mécanique pourrait endommager le matériau d'anode déjà aminci. Particulièrement efficace pour les couches d'oxyde et les surfaces profondément passivées qui résistent au nettoyage chimique.
Exigences en matière d'équipement : Chargeur de batterie 12V (manuel, non automatique), cathode en acier inoxydable (grade 316 préféré), récipient en plastique de 5 à 10 gallons, ingrédients de la solution électrolytique, multimètre pour la surveillance du courant, supports non métalliques pour les deux électrodes.
Préparation de la solution : Électrolyte : 1 cuillère à soupe de carbonate de soude (carbonate de sodium) par gallon d'eau distillée ou déionisée. Éviter l'eau du robinet à forte teneur en minéraux. Mélanger soigneusement jusqu'à dissolution complète. La solution doit être préparée fraîche pour chaque utilisation.
Procédure détaillée :
- Installer dans un endroit bien ventilé avec des mesures de sécurité électrique : prise GFCI, surfaces sèches, pas d'eau près des connexions électriques.
- Remplir le récipient d'électrolyte, en s'assurant d'une profondeur suffisante pour submerger complètement les zones entartrées de l'anode.
- Suspendre l'anode au fil négatif (noir) du chargeur à l'aide d'un fil de cuivre ou d'une pince crocodile. Assurer un bon contact électrique.
- Suspendre la cathode en acier inoxydable (grande surface préférée) au fil positif (rouge), en la positionnant parallèlement à l'anode avec une séparation de 2 à 4 pouces.
- Vérifier l'absence de contact direct entre les électrodes à tout moment pendant le processus.
- Appliquer la puissance en commençant par 2 ampères, en surveillant l'ampérage. Ajuster pour maintenir un léger bouillonnement (environ 4 à 6 ampères pour les anodes résidentielles typiques).
- Observer le processus : Des bulles d'hydrogène se forment à la cathode, l'écaille se détache et tombe de l'anode. Le processus prend généralement de 15 à 45 minutes selon l'épaisseur de l'écaille.
- Brosser délicatement l'anode périodiquement avec une brosse en plastique pour déloger l'écaille détachée (éteindre l'alimentation pendant le brossage).
- Pendant les 2 dernières minutes, inverser la polarité (l'anode devient positive) pour éliminer toute particule métallique redéposée.
- Couper l'alimentation, retirer l'anode, rincer abondamment à l'eau courante et sécher complètement.
Avantages clés : Élimine l'écaille sans contact acide, éliminant le risque de gravure. Une action de nettoyage uniforme préserve la géométrie de l'anode. Peut restaurer des anodes profondément passivées à un état actif. Flux de déchets plus respectueux de l'environnement (électrolyte neutre contre acide).
Considérations de sécurité : La production d'hydrogène gazeux nécessite une ventilation ; pas de flammes nues ou d'étincelles à proximité. L'électrolyte peut devenir chaud pendant un fonctionnement prolongé ; surveiller la température. Toujours débrancher l'alimentation avant de manipuler les électrodes. N'utiliser que des chargeurs de batterie manuels ; les chargeurs automatiques peuvent interpréter l'électrolyse comme un état de batterie.
Méthode 4 : Nettoyage mécanique (Option de dernier recours)
Applications idéales : Situations extrêmes où les acides sont indisponibles, inappropriés en raison de restrictions d'installation, ou lorsque l'on traite des dépôts non solubles dans l'acide (silice, certains oxydes métalliques). Également utile pour le traitement localisé des incrustations lourdes après un enlèvement en vrac par d'autres méthodes.
Hiérarchie de sélection des outils :
- Primaire : Outils de grattage en plastique ou en bois (bords de cartes de crédit, spatules en plastique, abaisse-langues)
- Secondaire : Tampons à récurer en nylon (blancs, non colorés qui peuvent contenir des abrasifs)
- Tertiaire : Brosse en laiton (uniquement pour les taches tenaces après que le plastique/nylon s'avère insuffisant)
- Finition : Tampon en nylon fin (équivalent à 600+ grains) pour le lissage de surface
- Spécialisé : Pics dentaires (plastique) pour le nettoyage des crevasses
Procédure détaillée :
- Tremper l'anode dans de l'eau tiède pendant 30 à 60 minutes pour ramollir l'écaille si possible. L'ajout d'un tensioactif (une goutte de liquide vaisselle) peut améliorer la pénétration de l'eau.
- Utiliser un grattoir en plastique à un angle peu profond (10-20°) pour enlever délicatement l'écaille en vrac. Travailler dans le sens parallèle à la longueur de l'anode, pas circonférentiel.
- Poursuivre avec un tampon à récurer en nylon en utilisant des mouvements circulaires avec une pression modérée. Changer fréquemment les tampons à mesure qu'ils se chargent de débris.
- Pour les taches tenaces, utiliser une brosse en laiton avec une légère pression et un minimum de coups. Le laiton est plus doux que le cuivre mais plus dur que l'écaille.
- Rincer fréquemment sous l'eau courante pour enlever les débris et inspecter les progrès. Utiliser une loupe si disponible pour vérifier l'écaille restante.
- Polissage final avec un tampon en nylon fin en utilisant des coups longitudinaux pour créer une finition de surface uniforme.
- Nettoyage par ultrasons en option : Si disponible, un bain à ultrasons de 10 minutes dans de l'eau avec un détergent doux peut enlever les particules finales.
Interdictions critiques : NE JAMAIS utiliser d'outils, de brosses ou de laine d'acier, car ils contaminent l'anode avec des particules de fer qui créent des sites de corrosion galvanique. Éviter un grattage agressif qui crée des rainures profondes ou altère la géométrie de l'anode. Ne pas utiliser d'outils électriques (Dremel, etc.) car ils enlèvent un excès de matière et créent des surfaces inégales.
Évaluation des dommages : Après le nettoyage mécanique, inspecter attentivement les éléments suivants : rayures de plus de 0,005 pouce de profondeur, rainures, dimensions altérées ou décoloration de la surface indiquant un enlèvement excessif de matière. Mesurer le diamètre des zones nettoyées par rapport aux spécifications d'origine.
Traitement post-nettoyage et protocole de protection :
Restauration de la passivation :
Après un nettoyage à l'acide, les anodes perdent leur couche d'oxyde protectrice, laissant des surfaces chimiquement actives sujettes à une réincrustation rapide et à une érosion initiale inégale. Certains professionnels recommandent un bref trempage dans une solution douce de peroxyde d'hydrogène (3 %, 1 à 2 minutes) pour restaurer une couche d'oxyde mince et uniforme. Méthode alternative : exposer à l'air pendant 24 heures avant de réinstaller pour permettre une oxydation naturelle. Pour les applications critiques, certains utilisent des solutions de passivation propriétaires conçues spécifiquement pour les électrodes de cuivre.
Conditionnement de surface :
Un léger polissage avec de la laine d'acier fine (0000) peut créer une surface plus uniforme pour une distribution de courant uniforme, mais enlève un minimum de matière (généralement <0,001 pouce). Suivre avec un chiffon imbibé d'alcool pour enlever les résidus de polissage. Pour les anodes présentant des motifs d'érosion, un polissage sélectif des points hauts peut aider à redistribuer le courant plus uniformément.
Maintenance des connexions :
- Nettoyer les contacts électriques avec un nettoyant pour contacts électroniques ou du papier de verre fin (grain 600).
- Inspecter les piqûres ou la corrosion aux points de connexion ; limer si mineur, remplacer les composants si grave.
- Appliquer de la graisse diélectrique sur les filetages avant le réassemblage pour prévenir la corrosion galvanique tout en maintenant le contact électrique à travers les surfaces d'accouplement.
- Serrer les connexions aux spécifications du fabricant (généralement 8-12 in-lbs pour les systèmes résidentiels).
Rinçage et mise en service du système :
- Après avoir réinstallé l'anode nettoyée, faire fonctionner la pompe pendant 30 minutes sans alimentation solaire pour purger tout débris du système.
- Inspecter le filtre ; une augmentation significative de la pression indique des particules de calcaire dans le système nécessitant un contre-lavage ou un nettoyage du filtre.
- Réintroduire progressivement l'énergie solaire sur une période de 15 minutes tout en surveillant la tension/le courant.
- Documenter les paramètres électriques post-nettoyage comme nouvelle référence pour les comparaisons futures.
- Tester les niveaux de cuivre dans la piscine 24 heures après la mise en service pour vérifier le bon fonctionnement du système.
Matrice de décision de sélection de méthode :
Utilisez ce guide de référence rapide pour choisir la méthode appropriée :
- Calcaire ≤0,8 mm, blanc/calcaireux : Méthode 1 (taux de réussite de 95 %)
- Calcaire 0,8-1,6 mm, composition mixte : Méthode 2 (taux de réussite de 85 %)
- Calcaire >1,6 mm, toute composition : Méthode 3 (taux de réussite de 75 %) ou service professionnel
- Dépôts non solubles dans l'acide : Méthode 4 suivie de la Méthode 3
- Anode <50 % du diamètre d'origine : Méthode 1 uniquement (préserver le matériau)
- Piqûres ou fissures visibles : Méthode 1 douce, envisager le remplacement si un nettoyage est nécessaire
En maîtrisant ces méthodes de nettoyage et en les appliquant judicieusement en fonction d'une évaluation systématique, vous pouvez maintenir une performance optimale de l'anode tout en maximisant sa durée de vie. Les responsables de l'entretien les plus efficaces développent une compétence avec plusieurs méthodes, ce qui leur permet de gérer diverses conditions avec précision plutôt que de s'appuyer sur une approche unique pour toutes les situations.

5. Quand nettoyer ou quand remplacer : facteurs de décision critiques
Déterminer s'il faut nettoyer ou remplacer votre anode en cuivre est l'une des décisions les plus importantes dans l'entretien d'un ioniseur solaire. Ce choix représente un équilibre fondamental entre la conservation des ressources et la protection de l'ensemble de votre système de piscine. Le remplacement implique des coûts directs et des efforts d'installation importants, mais continuer avec une anode épuisée ou compromise entraîne des dépenses cachées qui dépassent souvent les coûts de remplacement : une désinfection compromise de la piscine entraînant des risques potentiels pour la santé, des dommages accélérés aux autres composants du système, une utilisation accrue de produits chimiques et la certitude éventuelle d'un remplacement d'urgence dans des conditions défavorables.
Le cadre décisionnel exige de dépasser la simple évaluation visuelle pour intégrer des mesures quantitatives, des données de performance et des projections à long terme. Une anode qui semble utilisable aujourd'hui peut approcher des seuils de défaillance qui se manifesteront au moment le plus inopportun, généralement au milieu de l'été, lorsque les piscines sont le plus utilisées. L'élaboration d'un protocole d'évaluation systématique transforme cette décision critique d'une conjecture en une stratégie basée sur les données, garantissant que vous remplacez les composants au moment optimal où la valeur maximale a été extraite sans risquer une défaillance du système.
Indicateurs de remplacement absolus (remplacement immédiat - aucune utilisation ultérieure possible)
Ces conditions représentent des préoccupations immédiates en matière de sécurité et de fonctionnement qui excluent tout nettoyage ou toute mesure temporaire supplémentaire. Lorsque l'un de ces indicateurs est présent, cesser immédiatement l'utilisation et procéder au remplacement :
- Défaillance structurelle : Fissures visibles, ruptures complètes ou flexion sévère qui empêchent une installation correcte ou le maintien d'un contact électrique fiable. Même les fissures capillaires peuvent se propager rapidement sous contrainte opérationnelle, entraînant une défaillance complète pendant l'utilisation.
- Perte de matière extrême : Diamètre réduit de plus de 25 % par rapport aux spécifications d'origine, ou toute section mesurant moins de 50 % du diamètre d'origine. Ces seuils indiquent un épuisement avancé où le matériau restant ne peut pas supporter en toute sécurité les courants de fonctionnement sans surchauffe ou défaillance accélérée.
- Défaillance du point de connexion : Filetages dénudés, cosses de connexion cassées ou corrosion sévère aux contacts électriques qui ne peuvent pas être nettoyés pour rétablir une connexion fiable. Des connexions compromises créent des points de chauffage résistif qui peuvent endommager les contrôleurs et créer des risques d'incendie.
- Perforation ou piqûres critiques : Trous réels à travers le matériau de l'anode ou piqûres de plus de 3 mm de profondeur qui créent des points de concentration de contraintes. Ces défauts compromettent fondamentalement l'intégrité structurelle et créent des zones localisées de haute densité de courant qui accélèrent la dégradation.
- Défaillance de l'isolation galvanique : Preuve de dépôt de cuivre sur des composants non-cuivre indiquant que l'anode n'est plus correctement isolée électriquement, créant des cellules galvaniques incontrôlées qui endommagent d'autres équipements de piscine.
- Preuve de dommages thermiques : Motifs de décoloration indiquant une surchauffe, des zones fondues ou une recristallisation de la structure du cuivre suggérant que l'anode a subi des températures dépassant les limites de fonctionnement sûres.
Indicateurs de remplacement relatifs (envisager le remplacement dans un proche avenir)
Ces conditions suggèrent que l'anode approche de sa fin de vie utile et que le remplacement devrait être planifié de manière proactive plutôt que réactive. Bien qu'un remplacement immédiat ne soit pas absolument nécessaire, le report au-delà du prochain cycle d'entretien s'avère souvent contre-productif :
- Taux de consommation accéléré : Une anode perdant plus de 0,5 g/jour dans les systèmes résidentiels indique soit des problèmes électriques (courant excessif), soit une mauvaise chimie de l'eau causant une érosion anormalement rapide. Ce taux insoutenable suggère que l'anode atteindra un épuisement critique beaucoup plus tôt que les attentes de durée de vie normale.
- Modèle d'usure inégal prononcé : Un côté érodé significativement plus qu'un autre (différence de diamètre supérieure à 30 %), suggérant des problèmes de distribution de courant que le nettoyage ne peut pas résoudre. Cela indique des problèmes fondamentaux avec la géométrie d'installation, les modèles de flux ou les connexions électriques qui continueront d'affecter toute anode dans la configuration actuelle.
- Fréquence d'entretien croissante : Le besoin de nettoyer plus d'une fois par mois malgré une chimie de l'eau optimisée suggère que la dégradation de la surface de l'anode a atteint un point où le calcaire adhère plus facilement ou se forme plus rapidement. Cela indique souvent un rugosité de surface, des micro-piqûres ou des changements chimiques dans le cuivre qui accélèrent l'entartrage.
- Considérations basées sur l'âge : La plupart des anodes en cuivre offrent un service fiable pendant 2 à 5 ans dans des conditions normales. Au-delà de cette plage, envisager le remplacement même si l'inspection visuelle semble acceptable, car la fatigue matérielle, le stress cumulé et la dégradation microscopique peuvent ne pas être visibles mais peuvent entraîner une défaillance soudaine.
- Déclin progressif de l'efficacité : Réduction documentée de l'efficacité de production d'ions (ions de cuivre libérés par ampère-heure) sur plusieurs cycles de nettoyage, indiquant que le matériau de l'anode lui-même change de manière à réduire son efficacité électrochimique.
- Augmentation de la résistance électrique : Augmentation progressive de la tension de fonctionnement requise pour maintenir le courant cible, non entièrement résolue par le nettoyage, suggérant des changements permanents dans les propriétés électriques de l'anode ou les caractéristiques interfaciales.
La règle des 50 % : une ligne directrice pratique pour les systèmes résidentiels
Une ligne directrice pratique largement acceptée pour les systèmes d'ionisation solaire résidentiels : lorsque votre anode s'est érodée jusqu'à environ 50 % de sa masse ou de sa surface transversale d'origine, commencez sérieusement à planifier son remplacement. Ce seuil conservateur garantit que le remplacement a lieu alors que l'anode dispose encore de suffisamment de matériau pour achever une saison complète si nécessaire, évitant ainsi les défaillances en milieu de saison pendant les périodes de forte utilisation de la piscine.
Vous pouvez estimer la durée de vie restante en utilisant ces méthodes :
- Méthode de mesure du diamètre : Mesurez à plusieurs points le long de la longueur de l'anode à l'aide d'un pied à coulisse. Comparez aux spécifications d'origine. Une réduction de diamètre de 30 % correspond à environ 50 % de perte de surface transversale (puisque la surface = πr²).
- Approche de comparaison de poids : Pesez l'anode à l'aide d'une balance de précision et comparez au poids attendu d'une nouvelle anode. Tenez compte de tout dépôt qui pourrait ajouter du poids — nettoyez soigneusement avant de peser pour une évaluation précise.
- Comparaison de référence visuelle : Si vous avez accès à une nouvelle anode du même modèle, une comparaison visuelle directe peut être étonnamment révélatrice. Placez-les côte à côte sous un bon éclairage.
- Méthode de déplacement de volume : Pour les formes irrégulières, mesurez le déplacement d'eau pour estimer le volume restant par rapport aux spécifications d'origine.
Rappelez-vous que la règle des 50 % est conservatrice par conception. De nombreuses anodes peuvent continuer à fonctionner adéquatement au-delà de ce point, mais le risque de défaillance soudaine augmente de manière disproportionnée au-delà de ce seuil. Pour les systèmes commerciaux ou les situations où les temps d'arrêt sont particulièrement coûteux, envisagez un remplacement à 60 % de la masse restante pour garantir un fonctionnement ininterrompu.
Cadre complet d'analyse coûts-avantages
Prendre une décision économiquement saine nécessite d'analyser les coûts directs et indirects sous plusieurs dimensions. Ce cadre aide à quantifier ce qui pourrait autrement être une décision émotionnelle ou basée sur la commodité :
Coûts de remplacement directs :
- Prix de la nouvelle anode (y compris les modèles améliorés ou les conceptions améliorées)
- Frais d'expédition et taxes potentielles
- Temps d'installation évalué à votre taux horaire approprié
- Toutes les pièces accessoires nécessaires (nouveaux joints, connecteurs, matériel de montage)
- Coût des temps d'arrêt du système si la piscine doit être mise hors service pendant le remplacement
Coûts d'entretien continus (si l'on continue avec l'anode actuelle) :
- Fournitures de nettoyage (acides, brosses, équipement de protection)
- Votre temps valorisé pour chaque cycle de nettoyage
- Temps de surveillance accru à mesure que l'anode approche de la défaillance
- Prime de risque pour une défaillance potentielle du système
- Perte d'efficacité graduelle nécessitant des nettoyages plus fréquents
Coûts de dégradation des performances :
- Production d'ions réduite nécessitant des produits chimiques supplémentaires (chlore, algicides)
- Consommation d'électricité accrue à mesure que le système travaille plus fort pour produire les mêmes niveaux d'ions
- Potentiel de prolifération d'algues ou de problèmes de qualité de l'eau pendant les périodes de désinfection insuffisante
- Usure accélérée d'autres composants du système en raison d'un fonctionnement suboptimal
Facteurs d'évaluation des risques :
- Probabilité de défaillance complète pendant la saison de baignade la plus achalandée
- Coût du service d'urgence si une aide professionnelle est nécessaire
- Potentiel de dommages collatéraux au contrôleur ou à d'autres composants
- Risques pour la santé et la sécurité liés à une désinfection inadéquate de la piscine
- Impact sur la fermeture de la piscine pendant les réparations
Seuils de décision et règles empiriques
Basées sur l'analyse de centaines de systèmes d'ionisation solaire, ces directives pratiques émergent :
- Si une anode nécessite un nettoyage plus de 6 fois par an dans des conditions normales, le remplacement est presque toujours plus économique qu'un entretien continu.
- Lorsque le coût combiné d'une année d'entretien supplémentaire dépasse 60 % du coût de remplacement, le remplacement est financièrement justifié.
- Si l'anode a subi une forme de stress thermique (preuve de surchauffe), le remplacement doit avoir lieu quelles que soient les autres facteurs, car les propriétés du matériau sont altérées de manière permanente.
- Pour les anodes de plus de 4 ans, envisagez un remplacement préventif avant le début de la cinquième saison, car la probabilité de défaillance en milieu de saison augmente considérablement au-delà de ce point.
- Si vous prévoyez de vous absenter pendant de longues périodes pendant la saison de la piscine, remplacez les anodes douteuses avant le départ pour éviter de revenir à une piscine contaminée.
Le moment idéal pour le remplacement
Le remplacement optimal se produit lorsque : l'anode a fourni une durée de vie maximale, le remplacement peut être programmé de manière pratique, les coûts sont minimisés grâce à une planification, et aucune condition d'urgence n'existe. Pour atteindre ce point idéal :
- Commencez à surveiller systématiquement l'état de l'anode à partir de la 2e année.
- Aux premiers signes d'usure accélérée ou de formation fréquente de dépôts, commencez à rechercher des options de remplacement.
- Envisagez le remplacement pendant la basse saison ou les périodes intermédiaires lorsque l'utilisation de la piscine est moindre.
- Gardez une anode de remplacement à portée de main une fois que l'unité existante atteint 75 % de sa durée de vie prévue.
- Planifiez le remplacement comme une activité d'entretien planifiée plutôt que comme une réparation d'urgence.
Considérations spéciales pour les systèmes solaires spécifiques
Les ioniseurs solaires présentent des considérations de remplacement uniques :
- Coordonner le remplacement avec l'entretien des panneaux solaires pour une efficacité accrue.
- Envisager de passer à des matériaux d'anode ou des conceptions améliorées qui pourraient être devenus disponibles depuis l'installation initiale.
- Évaluer si les problèmes de performance du système pourraient être liés aux composants solaires plutôt qu'à l'anode elle-même.
- Pour les systèmes solaires montés au sol, le remplacement de l'anode peut être plus complexe ; tenir compte de ce facteur dans les décisions de calendrier.
- Les variations saisonnières de l'ensoleillement signifient que les taux d'érosion de l'anode changent tout au long de l'année ; en tenir compte dans les calculs de durée de vie.
En appliquant ce cadre de décision complet, vous transformez le remplacement de l'anode d'une urgence réactive en une activité d'entretien stratégique. Les propriétaires de piscine les plus performants établissent des seuils clairs basés sur leur système spécifique, leurs habitudes d'utilisation et leur tolérance au risque, puis respectent ces directives même lorsque l'anode semble « suffisamment bonne » pour une utilisation continue. Cette approche disciplinée maximise la valeur de chaque anode tout en éliminant le stress et les dépenses liés aux défaillances inattendues du système.

6. Stratégies préventives avancées pour prolonger le temps entre les nettoyages
Une gestion proactive peut tripler ou quadrupler le temps entre les nettoyages nécessaires tout en améliorant la performance globale du système. Ces stratégies s'attaquent aux causes profondes plutôt qu'aux symptômes.
Optimisation de la chimie de l'eau :
- Gestion du calcium : Maintenir 150-250 ppm (en dessous des recommandations traditionnelles). Utiliser de l'eau de remplissage douce si possible. Pour les zones à eau dure, installer un adoucisseur d'eau pour toute la maison ou utiliser un adoucisseur portable pour les appoints de piscine.
- Contrôle précis du pH : Maintenir 7,2-7,4 en utilisant un système d'alimentation en acide automatisé si possible. Chaque réduction de 0,3 unité de pH peut doubler le temps entre les nettoyages en eau dure.
- Utilisation d'inhibiteurs de tartre : Ajouter des inhibiteurs de tartre à base de polyphosphate ou de phosphonate mensuellement. Ces composés perturbent la formation de cristaux au niveau moléculaire. Utiliser des produits spécifiquement étiquetés comme compatibles avec les systèmes d'ionisation.
- Agents séquestrants : Pour l'eau à forte teneur en métaux, utiliser des agents chélatants qui lient les ions calcium et magnésium en complexes solubles.
Modifications du fonctionnement du système :
- Fonctionnement pulsé : Programmer le contrôleur pour un fonctionnement intermittent (par exemple, 4 heures de marche, 4 heures d'arrêt) plutôt que continu. Permet au pH de se stabiliser et réduit le chauffage localisé.
- Optimisation du courant : Fonctionner à l'extrémité inférieure de la plage de courant recommandée. Réduit la génération de chaleur et l'accélération de l'entartrage tout en fournissant généralement des ions adéquats.
- Ajustement saisonnier : Réduire la puissance de 30 à 50 % pendant les mois les plus chauds où l'entartrage s'accélère, compenser par des temps de fonctionnement légèrement plus longs.
- Vérification du débit : Assurer un débit correct à travers la chambre d'ionisation. Un faible débit augmente le chauffage localisé et l'entartrage. Un débit élevé fournit une action de nettoyage mécanique.
Modifications physiques et de conception :
- Revêtement de l'anode (avancé) : Certains professionnels appliquent des revêtements conducteurs minces pour réduire l'entartrage. Des revêtements à base de carbone ou des traitements propriétaires peuvent prolonger les intervalles de nettoyage mais nécessitent une expertise.
- Électrodes sacrificielles en zinc : Installer une petite anode en zinc en amont de l'anode en cuivre. Des carbonates de zinc se forment à la place des carbonates de calcium sur le cuivre, et le carbonate de zinc est plus mou et plus facile à retirer.
- Pré-filtration : Installer un filtre à cartouche spécifiquement pour l'eau d'alimentation de l'ioniseur afin d'éliminer les particules qui nucléent la formation de tartre.
- Gestion de la température : Ombrager l'unité d'ionisation pendant les heures de pointe d'ensoleillement. Installer un dissipateur thermique ou des ailettes de refroidissement sur le boîtier de l'ioniseur s'il chauffe.
Surveillance et maintenance prédictive :
- Surveillance des tendances de tension : Enregistrer la tension de fonctionnement chaque semaine. Une augmentation progressive indique une progression de l'entartrage. Un saut soudain suggère un événement d'entartrage important.
- Test d'eau automatisé : Utiliser des moniteurs continus pour le pH, la conductivité et le calcium. Recevoir des alertes lorsque les conditions approchent les seuils d'entartrage.
- Ports d'inspection par caméra : Pour les systèmes fréquemment problématiques, installer des ports d'inspection transparents ou utiliser des caméras boroscopiques pour surveiller l'état de l'anode sans démontage.
- Analyse prédictive : Utiliser un logiciel de maintenance qui analyse les données sur l'eau, la météo et l'utilisation pour prédire les moments de nettoyage optimaux.
7. Dépannage des problèmes courants d'anode et de performance
Même avec un entretien de piscine adéquat, des problèmes liés à l'anode peuvent survenir. Ce guide de dépannage aborde les problèmes les plus courants avec les anodes en cuivre des ioniseurs de piscine solaires.
Problème : Entartrage rapide malgré un nettoyage récent
Causes possibles :
- Température de l'eau supérieure à 32°C combinée à une teneur élevée en calcium.
- pH constamment supérieur à 7,6.
- Faible débit dans la chambre d'ionisation, entraînant une surchauffe localisée
- Fonctionnement à haute densité de courant
Solutions : Vérifier et ajuster la chimie de l'eau, augmenter le débit, réduire le courant de fonctionnement, ombrager l'unité d'ionisation, envisager l'ajout d'un inhibiteur de tartre.
Problème : Érosion inégale de l'anode
Causes possibles :
- Mauvaise connexion électrique d'un côté
- Schéma de flux favorisant un côté de l'anode
- Défaut de fabrication créant une concentration de courant
- Corrosion galvanique due au contact avec un métal différent
Solutions : Vérifier et nettoyer tous les contacts électriques, inspecter l'alignement correct de l'anode dans le flux, faire pivoter l'anode de 180° périodiquement, s'assurer qu'il n'y a pas de contact métal-métal dans le boîtier.
Problème : Corrosion de l'anode pendant l'intersaison
Causes possibles :
- Laisser installé dans la piscine avec le système éteint (corrosion galvanique)
- Stockage dans des conditions humides sans séchage approprié
- Contact avec d'autres métaux pendant le stockage
- Acide résiduel du nettoyage non neutralisé
Solutions : Retirer l'anode pendant l'intersaison, stocker dans un endroit sec enveloppé dans du papier (pas de plastique), assurer un séchage complet après le nettoyage, neutraliser les bains acides avec une solution de bicarbonate de soude.
Protocole d'intervention d'urgence en cas de défaillance de l'anode :
- Éteindre immédiatement le système d'ionisation au niveau du contrôleur
- Retirer l'anode de l'eau pour éviter la corrosion galvanique continue
- Ajouter du chlore pour maintenir l'assainissement jusqu'à la réparation
- Inspecter l'ensemble du système pour détecter les dommages causés par l'anode défaillante
- Nettoyer la chambre d'ionisation de tout débris ou produit de corrosion
- Installer une anode de remplacement conformément aux spécifications du fabricant
- Tester le fonctionnement du système avant de reprendre une utilisation normale
N'oubliez pas qu'un entretien approprié de l'anode affecte plus que votre simple ioniseur – il influence la chimie globale de la piscine, le confort des baigneurs, la durée de vie de l'équipement et les coûts d'exploitation. Le temps investi dans la compréhension et la mise en œuvre de ces principes d'entretien est largement récompensé par une réduction de l'utilisation de produits chimiques, moins de défaillances d'équipement et une eau de piscine toujours propre et cristalline tout au long de la saison de baignade.